Modulare Reinräume in der Pharmaindustrie: Schnellspur zur Compliance
Erfahren Sie, wie modulare Reinräume 2025 eine schnelle, GMP-konforme Lösung für die pharmazeutische Fertigung bieten.
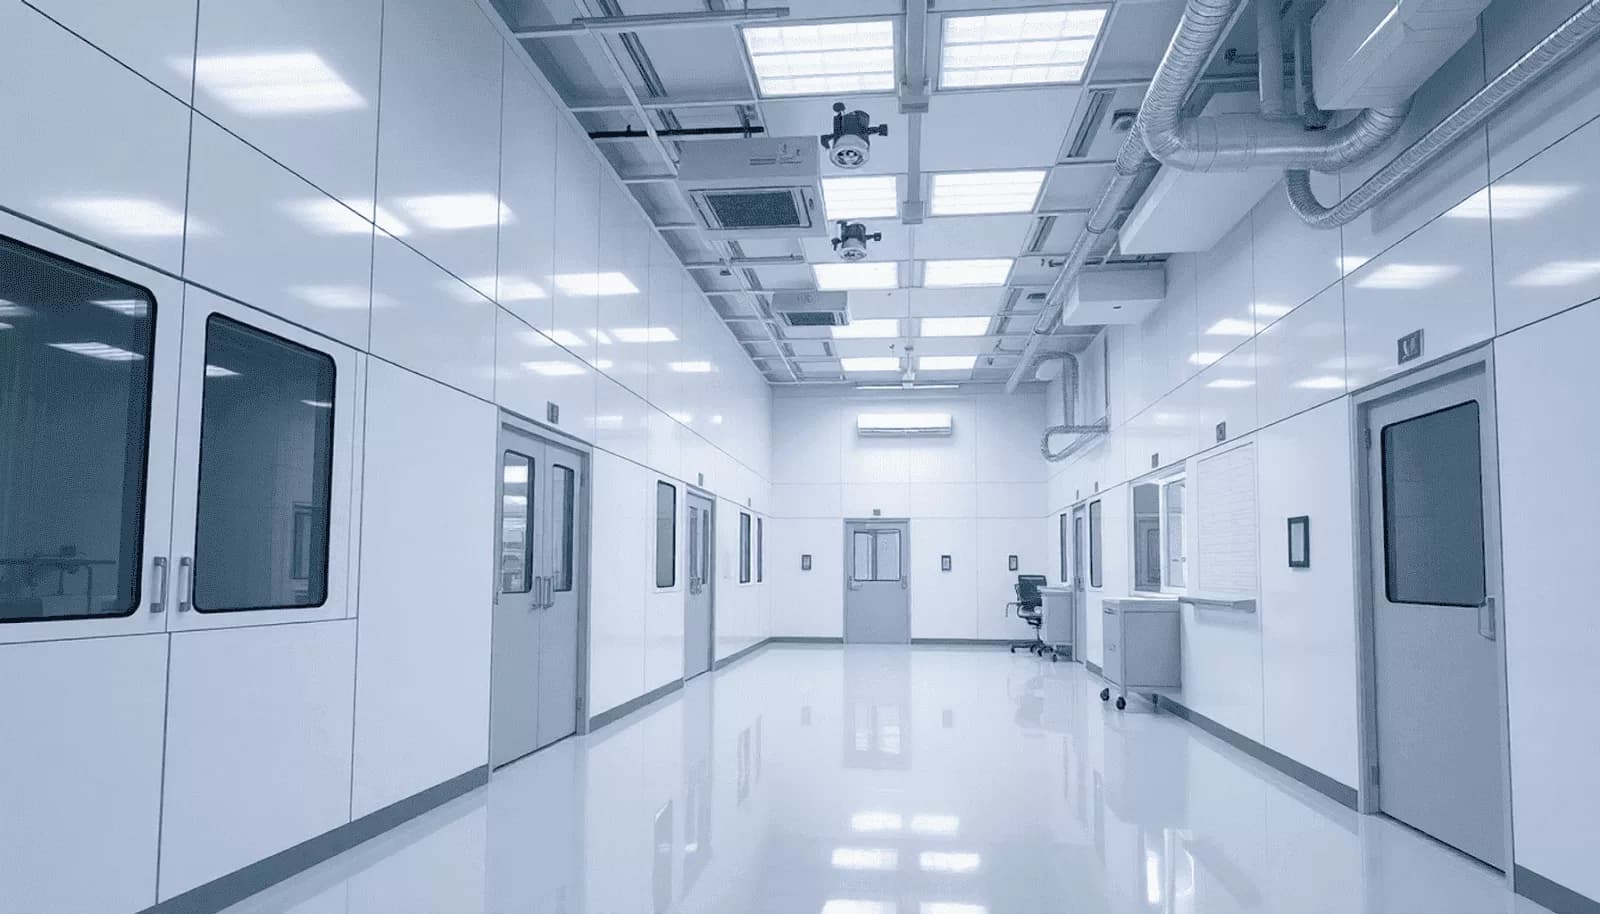
Im Jahr 2021 erhielt ein führender indischer CDMO einen großen internationalen Auftrag zur Herstellung eines Nischen-Biologikums. Das einzige Problem? Der Zeitrahmen war extrem knapp. Sie hatten nur 90 Tage, um eine GMP-konforme Einrichtung zu errichten. Traditioneller Bau kam nicht in Frage. Ihre Lösung? Ein modulares Reinraumkonzept.
Innerhalb weniger Wochen wurden vorgefertigte Module geliefert und vor Ort montiert, wodurch eine effiziente, GMP-konforme Fill-Finish-Anlage entstand, die strengen regulatorischen Vorgaben entsprach. Diese neue Anlage wurde für ISO-7-Reinräume und Grade-C-Betrieb validiert, wodurch sichergestellt war, dass alle Prozesse die rigorosen pharmazeutischen Compliance-Anforderungen erfüllten. Der effektive Einsatz von Reinraumtechnologie und fortschrittlichen Reinraumfiltrationssystemen ermöglichte optimale Luftqualität und Kontaminationskontrolle während des gesamten Produktionsprozesses.
Die Anlage bestand die Inspektion mit Bravour, die Produktion begann pünktlich, und die Glaubwürdigkeit des Unternehmens schoss in die Höhe. Dies ist kein Einzelfall; modulare Reinräume verändern, wie die Pharmawelt an Compliance, Time-to-Market in der Pharmaindustrie und Skalierbarkeit herangeht.
Dieser Artikel beleuchtet die zunehmende Verbreitung modularer Reinräume in der Pharmaindustrie – wie sie funktionieren, ihre Vorteile, regulatorische Implikationen und praktische Anwendungen. Wir behandeln außerdem wichtige Überlegungen wie Reinraumklassifikationen von ISO-5 bis ISO-8 und Tipps zur Vorbereitung eines Standorts für die Installation modularer oder vorgefertigter Reinräume.
Was sind modulare Reinräume?
Modulare Reinräume, auch vorgefertigte Reinräume genannt, sind eigenständige, saubere Umgebungen, die so konstruiert sind, dass sie ISO- und GMP-Standards erfüllen. Diese werksgefertigte Reinräume unterscheiden sich von traditionellen Reinräumen, die monatelange Maurerarbeiten erfordern; stattdessen werden sie vorgefertigt, verschifft und schnell vor Ort montiert.
Hauptmerkmale:
- Vorkonstruierte Paneele und modulare Wände
- Integrierte HVAC-Systeme und Filtrationssysteme in Reinräumen
- Standardisierte oder anpassbare modulare Reinräume
- Leicht skalierbar oder versetzbar
Diese Systeme können eine Vielzahl pharmazeutischer Bedürfnisse abdecken – von der sterilen API-Bearbeitung über die Herstellung klinischer Chargen bis hin zur HPAPI-Eindämmung – und gleichzeitig eine wirksame Kontaminationsprävention in Reinräumen gewährleisten. Durch die Einhaltung von CGMP-Anforderungen bieten modulare Reinräume optimale Temperatur- und Feuchtigkeitskontrolle in Reinräumen und sind damit für verschiedene Prozesse unerlässlich.
Warum die Pharmaindustrie zu modularen Anlagen übergeht
1. Time-to-Market in der Arzneimittelentwicklung
In der Arzneimittelentwicklung zählt jeder Tag. Modulare Reinräume verkürzen Bau- und Validierungszeiten erheblich – oft von 12–18 Monaten auf 3–6 Monate. Diese beschleunigte Geschwindigkeit bis zur Markteinführung in der Arzneimittelentwicklung ist entscheidend, um schnell auf Bedürfnisse der öffentlichen Gesundheit zu reagieren.
2. Kosteneffizienz modularer Reinräume
Durch Fertigung außerhalb des Standorts und minimalen Vor-Ort-Einsatz steigern modulare Reinräume die Kosteneffizienz modularer Reinräume, indem sie Betriebsstörungen und Investitionsausgaben in der Reinraumbauweise um bis zu 30% reduzieren. Dadurch können Pharmaunternehmen Ressourcen effektiver einsetzen und gleichzeitig hohe Qualitätsstandards aufrechterhalten.
3. Flexibilität und Skalierbarkeit im Reinraumdesign
Benötigen Sie jetzt einen Grade-C-Reinraum und später einen ISO-5-Bereich? Modulare Anlagen bieten beispiellose Flexibilität und Skalierbarkeit im Reinraumdesign, die eine nahtlose Umkonfiguration, Aufrüstung oder Verlagerung ermöglichen. Diese umkonfigurierbare Reinraumlösungen sind für Branchen mit wechselnden Anforderungen, wie die Verteidigungsindustrie und die Herstellung von Advanced Therapy Medicinal Products (ATMP), unerlässlich.
4. Globaler regulatorischer Druck in der Pharmaindustrie
Regulierungsbehörden verlangen heute schnellere, nachvollziehbare Reaktionen auf Anforderungen der öffentlichen Gesundheit – insbesondere in der Impfstoffproduktion und Onkologie. Der zunehmende globaler regulatorischer Druck in der Pharmaindustrie macht modulare Systeme unverzichtbar; sie helfen, diese Anforderungen direkt zu erfüllen und gleichzeitig die Einhaltung strenger Industriestandards sicherzustellen.
Darüber hinaus sind modulare Reinräume, die mit Merkmalen wie HEPA-Filtern zur Luftqualitätskontrolle und präziser Temperatur- und Feuchtigkeitskontrolle in Reinräumen ausgestattet sind, entscheidend für die Aufrechterhaltung der Integrität sensibler Prozesse in verschiedenen Sektoren, einschließlich Pharma und Biotechnologie.
Die Einführung modularer Reinraumanwendungen über Branchen hinweg rationalisiert nicht nur Abläufe, sondern stellt auch sicher, dass Unternehmen in einem sich ständig ändernden regulatorischen Umfeld agil bleiben.
Anwendungsfälle: Wo modulare Reinräume in der Pharmaindustrie eingesetzt werden
1. Herstellung für klinische Studien
Start-ups und Biotech-Unternehmen nutzen modulare Reinräume, um GMP-konforme klinische Chargen zu beginnen, ohne auf permanente Einrichtungen warten zu müssen. Diese Reinraum für die klinische Studienfertigung bieten Flexibilität und erfüllen strenge Leistungsstandards für Reinräume.
2. Ausbau der CDMO-Kapazität
Auftragshersteller verwenden häufig modulare Systeme für CDMO-Kapazitätserweiterung. Diese anpassungsfähigen Reinräume eignen sich ideal für Kurzzeitverträge oder die Produktion von Nischenmolekülen und ermöglichen schnelle Anpassungen an sich ändernde Anforderungen.
3. Pandemie-Reaktion
Während COVID-19 wurden Pandemie-Reaktionsreinräume weltweit eingesetzt, um plötzliche Spitzen in der Impfstoff- und Diagnostikproduktion zu bewältigen. Die Fähigkeit, diese modularen Reinräume schnell einzurichten, stellte sicher, dass Einrichtungen GMP-konforme Praktiken einhalten konnten, während sie die Produktion hochfuhren.
4. HPAPI-Fertigung
Modulare Systeme ermöglichen Isolierung, Luftführung und Eindämmung in kosteneffizienten Einheiten und minimieren das Risiko beim Umgang mit potenten Verbindungen. Dies ist besonders wichtig bei der HPAPI-Fertigungs-Eindämmung, wo die strikte Einhaltung von Sicherheitsprotokollen unerlässlich ist.
Diese vielfältigen modularen Reinraumanwendungen in der Pharmaindustrie heben die Vielseitigkeit und Effizienz modularer Konstruktionen in verschiedenen kritischen Prozessen hervor. Ob bei der Bewältigung dringender Gesundheitsanforderungen oder der Unterstützung komplexer Fertigungsaufgaben — modulare Reinräume bleiben ein unverzichtbares Gut in der Pharmaindustrie.
Konstruktionsüberlegungen: Was macht einen GMP-tauglichen modularen Reinraum aus?
1. Wand- & Deckenpaneele
GMP-taugliche modulare Reinräume verwenden Wand- und Deckenpaneele aus Sandwichmaterialien mit PU- oder PIR-Kernen und Aluminium- oder Edelstahloberflächen. Diese Paneele gewährleisten leichte Reinigung und Haltbarkeit, was für die Aufrechterhaltung strenger Hygienestandards unerlässlich ist.
2. Bodenbelag
Nahtlose Vinylböden oder Epoxidharzböden sind in modularen Reinräumen entscheidend, da sie Rutschfestigkeit, statische Kontrolle und Schutz vor Mikroben bieten. Dies ist besonders wichtig in Branchen wie der Lebensmittelverarbeitung, wo Kontaminationsrisiken minimiert werden müssen.
3. HLK-Systeme
Effektive HLK-Systeme in modularen Reinräumen sind mit vorgefertigten Air Handling Units (AHUs) ausgestattet, die HEPA-Filtration umfassen. Diese Systeme sind darauf ausgelegt, die präzisen Druckdifferenzen zu halten, die von GMP-Vorschriften gefordert werden, und so ein kontrolliertes Umfeld zu gewährleisten.
4. Reinraumzonen
Reinraumzonenoptionen ermöglichen den Aufbau klar definierter Zonen von Grade A bis D innerhalb der Anlage. Dazu gehören Luftschleusen, Materialdurchreichfächer und Ankleideräume, die alle so gestaltet sind, dass sie den richtigen Arbeitsablauf fördern und gleichzeitig Kontaminationen verhindern.
5. Integration von Versorgungsleitungen
Die Integration von Versorgungsleitungen in modularen Reinräumen wird durch Module vereinfacht, die gemäß Kundenspezifikation bereits mit wichtigen Versorgungsanschlüssen ausgestattet sind – Druckluft, RO-Wasser, Dampfleitungen. Dieser Ansatz erhöht nicht nur die Effizienz, sondern vereinfacht auch Montage- und Demontageprozesse des Reinraums.
Durch die Berücksichtigung dieser Designelemente können Sie sicherstellen, dass Ihr modularer Reinraum die höchsten Sauberkeits- und Regulierungsanforderungen erfüllt, während Sie die Vorteile modularer Reinräume gegenüber herkömmlichen Bauweisen nutzen.
Vergleich modularer und traditioneller Reinräume in der Pharmaindustrie

Diese Tabelle skizziert die wichtigsten Unterschiede zwischen modularen und traditionellen Reinräumen in der Pharmaindustrie und hebt Aspekte wie Aufbauzeit des Reinraums, Kostenüberlegungen in Bezug auf CAPEX und OPEX, Skalierbarkeitsoptionen und die Bedeutung der regulatorischen Validierung hervor. Modulare Reinraumkonfigurationen sind darauf ausgelegt, betriebliche Störungen während der Installation zu minimieren und bieten gleichzeitig größere Flexibilität im Vergleich zu ihren traditionellen Gegenstücken.
Validierungs- & regulatorische Überlegungen für modulare Reinräume
1. Vorvalidierung
Viele werksgeprüfte modulare Systeme sind werksgetestet und teilweise qualifiziert (DQ/IQ) vor dem Versand, wodurch die Qualifizierungsaufwand vor Ort reduziert wird. Dieser Schritt der Vorvalidierung ist entscheidend im Validierungsprozess modularer Reinräume.
2. Regulatorische Akzeptanz
Regulierungsbehörden wie die US FDA, die EMA und die CDSCO akzeptieren modulare Reinräume, vorausgesetzt, alle GMP-Grundsätze in modularen Reinräumen werden eingehalten – insbesondere in:
- Kontaminationskontrolle in Reinräumen
- Personen-/Materialfluss
- Umweltüberwachung in modularen Einrichtungen
3. Dokumentation
Hersteller müssen Validierungsprotokolle (OQ/PQ), HVAC-Daten und Reinraumklassifizierungsberichte genauso führen wie bei traditionellen Systemen. Dazu gehört die Einhaltung der Anforderungen an Luftwechsel pro Stunde in Reinräumen und die Sicherstellung, dass die Dokumentation mit den regulatorischen Anforderungen für modulare Reinräume übereinstimmt.
Durch das Verständnis der Arten und Vorteile modularer Reinräume können Unternehmen – insbesondere CBD-Unternehmen – Schnellbau-Reinraumlösungen effektiv implementieren und gleichzeitig die Einhaltung etablierter Richtlinien wie der CAP583-Reihe sicherstellen.
Berücksichtigen Sie außerdem die Verwendung von HEPA-N-Seal Negativdruck-Sicherheitsdichtungen während der Montage, um strenge Sicherheitsstandards aufrechtzuerhalten. Umkleideräume sollten frühzeitig in den Prozess integriert werden, um eine ordnungsgemäße Kontaminationskontrolle zu gewährleisten.
Bei der Planung Ihres Reinraums ist es außerdem wichtig, spezifische Anwendungen zu bewerten, indem man Hardwall- und Softwall-Module vergleicht. Für Branchen, die Flexibilität benötigen, können mobile Reinräume eine ideale Lösung sein.
Fallbeispiel: Schnellere Compliance in der Praxis
Ein europäischer CDMO wurde von einem globalen Pharma-Kunden mit der Produktion eines mRNA-Impfstoffbestandteils beauftragt. Die bestehende Anlage verfügte nicht über sterilen Raum, weshalb eine beschleunigte Reinraum-Compliance erforderlich war. Statt einen Neubau zu errichten, installierten sie in nur 14 Wochen einen 200 m² großen modularen ISO 7 Reinraum mit Grade-B-aseptischen Bereichen. Dieser effiziente Reinrauminstallationsprozess bestand nicht nur die Inspektion, sondern half auch, die globale Impfstoffnachfrage zu decken und positionierte den CDMO für neue Geschäftsmöglichkeiten.
Das Projekt zeigte die erforderliche Designflexibilität von Reinräumen, um ESD-empfindliche Materialien zu berücksichtigen und gleichzeitig eine strikte Kontrolle des Reinraumluftdrucks sicherzustellen. Durch die Findung anpassbarer modularer Reinraumlösungen für spezielle Anforderungen navigierte der CDMO effektiv die mit verschiedenen ISO-Reinraumklassen und den wesentlichen Reinraumkomponenten verbundenen Herausforderungen.
Zukunft modularer Reinräume
Während die Pharmaindustrie zu dezentraler Herstellung in der Pharma- und personalisierten Medizin übergeht, werden modulare Reinräume zur Regel statt zur Ausnahme. Zukünftige Schlüsseltendenzen bei modularen Reinräumen umfassen:
- KI-integrierte Systeme zur Umweltüberwachung, die Effizienz und Compliance mit Reinraumklassifizierungsstandards ISO und FED 209E verbessern
- Robotergestützte Reinraum-Montagetechniken, die die Bauprozesse modularer Reinräume rationalisieren
- Kohlenstoffneutrale modulare Designs, die mit den Nachhaltigkeitszielen der Branche in Einklang stehen
Diese Innovationen sind entscheidend, um sich an die sich wandelnden Anforderungen des Sektors anzupassen und die Vorteile modularer Reinräume gegenüber traditionellen Baumethoden zu nutzen.
Fazit:
In der Pharmaindustrie können Verzögerungen bei der Einhaltung von Vorschriften Leben kosten – oder zumindest Verträge. Deshalb werden modulare Reinräume als strategischer Vorteil zunehmend unerlässlich. Diese flexiblen Reinraumoptionen ermöglichen es Unternehmen, GMP-Betriebe zu starten oder zu skalieren, ohne ein Jahr (oder länger) warten zu müssen.
Modulare Reinräume sind nicht länger eine experimentelle Option. Sie sind bewährte, von Regulierungsbehörden akzeptierte Reinraumlösungen, die einen zukunftssicheren Ansatz zur Kontaminationskontrolle in der Pharmaindustrie bieten. Mit ihren einzigartigen Merkmalen wie vertikaler Durchflussmodularreinräume und erweiterbaren modularen Reinräumen erfüllen diese Einrichtungen die anspruchsvollen Standards verschiedener Branchen, einschließlich der Halbleiterindustrie.
In einer Welt, die Geschwindigkeit, Flexibilität und Präzision verlangt, könnten modulare Reinräume zum neuen Goldstandard werden. Wenn Unternehmen Branchen erkunden, die modulare und andere Reinraumtypen intensiv nutzen, wird das Verständnis wichtiger Aspekte wie Hardwall- vs. Softwall-Reinräume sowie Kenntnisse über Luftfiltration und -behandlung in modularen Reinräumen entscheidend.
Häufig gestellte Fragen
F1. Was sind modulare Reinräume und wie erfüllen sie die Standards der Pharmaindustrie?
Modulare Reinräume sind vorgefertigte, ISO/GMP-konforme Reinraumeinheiten, die vor Ort montiert werden. Sie dienen verschiedenen pharmazeutischen Anforderungen, einschließlich aseptischer Verarbeitung und sauberer API-Herstellung, indem sie strenge regulatorische Standards wie die ISO-Klassifizierungen 5–8 erfüllen.
F2. Welche Vorteile bieten modulare Reinräume gegenüber traditionellem Reinraumbau?
Modulare Reinräume bieten schnellere Bau- und Validierungszeiten (3–6 Monate gegenüber 12–18 Monaten), Kosteneinsparungen von etwa 30 %, größere Flexibilität und Skalierbarkeit, geringere CAPEX und OPEX, vorgeplante Designs für einfachere GMP-Validierung sowie minimale betriebliche Störungen während der Installation oder Erweiterung.
F3. In welchen pharmazeutischen Anwendungen werden modulare Reinräume häufig eingesetzt?
Modulare Reinräume werden häufig für die Herstellung von klinischen Prüfpräparaten, Kapazitätserweiterungen durch CDMOs, Pandemie-Reaktionsinitiativen, die Herstellung hochwirksamer Wirkstoffe (HPAPI) und aseptische Verarbeitungsumgebungen benötigt, die eine strikte Kontaminationskontrolle erfordern.
F4. Wie beurteilen Regulierungsbehörden wie FDA, EMA und CDSCO modulare Reinräume?
Regulierungsbehörden wie die FDA, EMA und CDSCO akzeptieren modulare Reinräume, sofern sie den GMP-Anforderungen entsprechen und umfassende Dokumentation die Einhaltung belegt. Modulare Reinräume können validiert werden, um alle erforderlichen regulatorischen Standards für die pharmazeutische Herstellung zu erfüllen.
F5. Welche Designüberlegungen sind beim Bau eines modularen Reinraums für die Pharmaindustrie entscheidend?
Wesentliche Designelemente sind die Auswahl geeigneter Wand- und Deckenpaneele, Bodenmaterialien, die mit Reinigungsprotokollen kompatibel sind, HVAC-Systeme, die für Kontaminationskontrolle ausgelegt sind, die Definition von Reinraumzonen (z. B. Grade-B-aseptische Bereiche) und die nahtlose Integration von Versorgungsanschlüssen, um die Einhaltung der GMP-Richtlinien zu gewährleisten.
F6. Welche Zukunftstrends prägen die Entwicklung modularer Reinräume in der Pharmaindustrie?
Zu den aufkommenden Trends gehören die Integration KI-gestützter Umweltüberwachungssysteme zur Echtzeitkontaminationskontrolle, robotergestützte Montage zur Erhöhung von Präzision und Baugeschwindigkeit sowie kohlenstoffneutrale Entwürfe mit Fokus auf Nachhaltigkeit durch geringeren Rohstoffverbrauch und energieeffiziente HLK-Lösungen.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Mehr aus Pharma-Produktion
Alle Artikel →
Compliance in der Pharmaherstellung 2025: Wichtige Vorschriften und Best Practices, die Sie kennen sollten

Verbesserung der Flexibilität in der Pharmafertigung: Agile Fertigung und schnelle Skalierung

Discussion