Envase blister Alu-Alu: Cumplimiento y ventajas
Descubra por qué el envase blister Alu-Alu es el estándar de referencia para productos farmacéuticos sensibles a la humedad y de alto valor.
Introducción
En un almacén de Normandía, un lote de potentes comprimidos antivirales no superó las pruebas de estabilidad debido a fuertes fluctuaciones de humedad. Los comprimidos, envasados en blísters estándar de PVC, perdieron potencia significativa: un riesgo tanto para la seguridad del paciente como para el cumplimiento regulatorio en el envasado farmacéutico. En respuesta, el patrocinador cambió urgentemente a Envase blíster Alu‑Alu (formado en frío). Esta decisión, aunque costosa, resultó esencial, reafirmando una verdad: para los fármacos sensibles a la humedad y los medicamentos de alto valor, el envasado en blíster Alu‑Alu sigue siendo insustituible.
Alu‑Alu ofrece un nivel superior de protección de barrera en el envasado de medicamentos que no tiene igual en otros tipos de blíster. Esta guía explora su estructura, procesos de fabricación, normas de cumplimiento, ventajas y desventajas, consideraciones de coste en el envasado en blíster y tendencias emergentes en el envasado farmacéutico a lo largo de una descripción detallada de 2.000 palabras. Descubra las ventajas del envasado Alu‑Alu y por qué es crucial para mantener la integridad de los fármacos sensibles a la humedad.
¿Qué es el envasado Alu‑Alu en blíster?
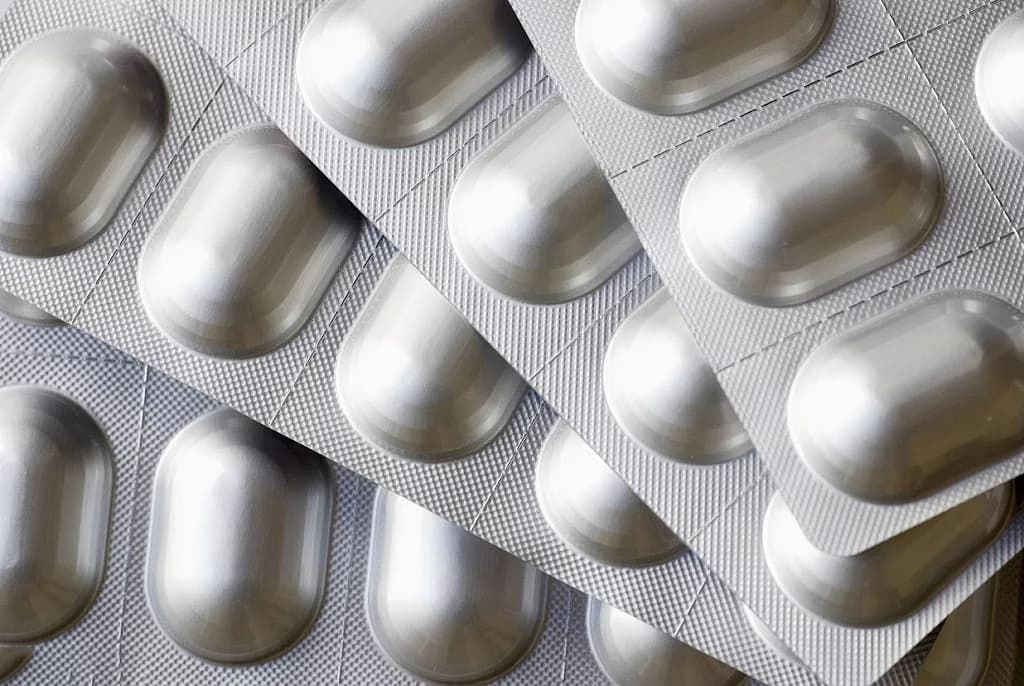
El envasado en blíster Alu‑Alu, a menudo llamado cold‑form blister, utiliza una composición específica de blíster alu‑alu que incluye papel de aluminio tanto para la base como para la tapa. La base suele consistir en un laminado de tres capas: poliamida orientada (OPA) para resistencia y elasticidad durante el formado; un núcleo de aluminio para una excelente protección de barrera; y una capa de sellado—generalmente PVC o una alternativa sin PVC—que se une con la lámina de cobertura. Esta disposición cuidadosa asegura la durabilidad de los blíster alu‑alu.
El proceso de fabricación de los blíster alu‑alu comienza con el proceso de cold forming, donde el laminado de la base se estampilla en cavidades precisas a temperatura ambiente. Luego se insertan los comprimidos, seguidos del sellado térmico en blísteres con una lámina de cobertura de aluminio compatible bajo calor y presión. Finalmente, los paquetes se cortan, imprimen y preparan para su distribución. A diferencia de los paquetes termoformados que utilizan plásticos transparentes, los blíster Alu‑Alu son opacos pero extremadamente duraderos, lo que los convierte en una opción ideal para medicamentos sensibles y productos que requieren protección reforzada. Este contraste destaca las ventajas del envasado alu‑alu en términos de durabilidad en comparación con los paquetes termoformados.
Por qué Alu‑Alu es esencial en la industria farmacéutica
El envasado Alu‑Alu desempeña un papel crucial en la industria farmacéutica debido a sus propiedades únicas que garantizan la seguridad y eficacia de los medicamentos. Una de las razones clave de su importancia es su excelente barrera contra la humedad y el oxígeno, que protege los fármacos sensibles de la degradación.
Además, el envasado Alu‑Alu proporciona protección frente a la luz en el envasado de medicamentos, protegiendo los productos de la fotodegradación causada por la exposición a la luz solar. Esto es especialmente vital en aplicaciones de alu‑alu en esteroides y medicamentos oncológicos, donde mantener la integridad del principio activo es esencial.
Asimismo, la resistencia química y microbiana que ofrecen los materiales Alu‑Alu ayuda a prevenir la contaminación y garantiza que los medicamentos permanezcan estables durante su vida útil. Al extender la vida útil con el envasado alu‑alu, los fabricantes pueden garantizar que los medicamentos conserven su potencia hasta que lleguen al usuario final.
La seguridad con evidencia de manipulación en los envases farmacéuticos es otra característica importante del envasado Alu‑Alu, proporcionando una capa adicional de seguridad para los pacientes. Esto es especialmente crítico en una industria donde los riesgos mecánicos y la integridad del producto son primordiales.
En resumen, la importancia del alu‑alu en la farmacia no puede subestimarse, ya que aborda eficazmente diversos desafíos como el control de la humedad, la exposición a la luz, la estabilidad química y la seguridad—lo que lo convierte en una elección indispensable para las soluciones modernas de envasado de medicamentos.
Barrera contra la humedad y el oxígeno
El núcleo de aluminio en el envasado Alu‑Alu crea un escudo impermeable contra el vapor de agua y el oxígeno—dos causas principales de degradación de los medicamentos. Esta barrera contra la humedad en el envasado de fármacos es esencial para formulaciones altamente sensibles a la humedad, ya que asegura una estabilidad óptima del medicamento al ofrecer protección frente a la humedad, el oxígeno y la luz. Los beneficios del núcleo de aluminio incluyen su capacidad para prevenir la degradación del fármaco y mantener la integridad de los productos farmacéuticos al ofrecer una protección eficaz contra el oxígeno en las farmacéuticas.
Protección frente a la luz en el envasado farmacéutico
A diferencia de los blísteres termoformados transparentes, Alu‑Alu es completamente opaco, proporcionando una protección superior frente a la luz en el envasado farmacéutico. Esta opacidad protege eficazmente los medicamentos de la exposición a la radiación UV dañina que podría degradar compuestos sensibles y generar productos de degradación.
Al prevenir la exposición a la luz visible y a los rayos UV, los blísteres Alu‑Alu garantizan que se mantenga la integridad de los principios activos, lo que los convierte en una opción ideal para productos que requieren un control estricto de la humedad relativa (RH) y las condiciones de luz.
Además, cuando se utilizan junto con desecantes como canisters de gel de sílice o sobres de gel de sílice, estos blísteres opacos ofrecen una protección mejorada contra la humedad y protegen aún más la calidad de los fármacos sensibles.
Resistencia química y microbiana
La resistencia química en el envasado de fármacos de la lámina es crucial para prevenir la contaminación química y garantizar la estabilidad de los ingredientes farmacéuticos activos (API) en su interior. Su robusta integridad estructural—característica de los blísteres alu‑alu—combinada con sellos herméticos en los envases farmacéuticos, protege eficazmente contra la contaminación microbiana, desempeñando así un papel vital en la prevención de la contaminación microbiana. Estas características son esenciales para proteger la seguridad del paciente y mantener la potencia de formulaciones sensibles que pueden contener excipientes como celulosa microcristalina, lactosa, y croscarmelosa sódica. Además, la resistencia a la manipulación que ofrecen estos sellos asegura que la integridad del producto permanezca intacta durante todo su ciclo de vida.
Extensión de la vida útil
El embalaje blister Alu‑Alu prolonga significativamente la vida útil de un producto gracias a sus excepcionales propiedades de barrera para la estabilidad de la cadena de suministro. Estas propiedades son cruciales para mantener la eficacia durante cadenas de suministro largas o en condiciones climáticas inestables, garantizando la resistencia a las condiciones climáticas en el almacenamiento de medicamentos. Al proteger eficazmente contra la humedad y el oxígeno, el embalaje Alu-Alu desempeña un papel vital en la gestión de la vida útil farmacéutica.
Además, al considerar la extensión de la vida útil con embalajes blister, es importante analizar cómo los desecantes mejoran la vida útil en el envasado farmacéutico. Por ejemplo, la presencia de magnesium stearate en las formulaciones puede influir en la estabilidad general del producto mientras complementa las cualidades protectoras del embalaje Alu-Alu.
Seguridad evidencia de manipulación
El embalaje blister aluminio‑aluminio, conocido comúnmente como Alu‑Alu, requiere un acceso deliberado, ofreciendo una robusta seguridad contra accesos no autorizados a los medicamentos. Las características que evidencian la manipulación de los blisters Alu‑Alu garantizan que cualquier ruptura en el sello de aluminio sea instantáneamente visible, haciendo que la manipulación sea rara. Esta integridad del sello de aluminio es crucial para mantener la seguridad y la eficacia de productos sensibles.
Esta combinación de protección contra peligros ambientales y resistencia estructural explica por qué Alu‑Alu sigue siendo el estándar para esteroides, medicamentos oncológicos, hormonas y OTCs de alto valor como enzimas o antioxidantes. Además, al considerar la estabilidad de los productos farmacéuticos envasados en Alu‑Alu, es esencial explorar métodos acelerados de evaluación de estabilidad como ASAP. Estos métodos pueden proporcionar valiosos conocimientos sobre cómo factores como la sorción de humedad y los efectos de la humedad relativa dentro de los envases influyen en la calidad general de los medicamentos.
Para productos que requieren soluciones de envasado alternativas, las botellas de polietileno de alta densidad (HDPE) se suelen considerar debido a su durabilidad y resistencia a diversos factores ambientales. Sin embargo, las propiedades únicas de los blisters de aluminio los hacen indispensables para preservar la integridad de formulaciones farmacéuticas sensibles.
Análisis comparativo: Alu-Alu vs. otros tipos de blister
En este análisis comparativo de tipos de blíster, los blisters Alu‑Alu superan a los competidores, reconociendo los compromisos frente a opciones como los blisters Alu‑PVC y los envases PVC/PVDC:
Desempeño de barrera: En la comparación de desempeño de barrera, Alu‑Alu ofrece la protección más fuerte contra la humedad, el oxígeno y la luz. En contraste, Alu‑PVC ofrece una barrera parcial, mientras que polyvinylidene chloride (PVDC) es adecuada solo para fármacos de baja sensibilidad.
Opacidad: Las diferencias de opacidad en los blisters son significativas; Alu‑Alu ofrece opacidad completa en comparación con la claridad de otros envases.
Costo y velocidad: Al considerar el costo y la velocidad en la producción, Alu‑Alu es más caro y más lento de producir pero está justificado para productos críticos.
Reciclabilidad: La reciclabilidad del aluminio frente a envases de materiales mixtos es notable, ya que la estructura de aluminio puro hace que Alu‑Alu sea más respetuoso con el medio ambiente que aquellos que combinan diferentes materiales.
Este análisis destaca las ventajas únicas del embalaje blister Alu-Alu en varios aspectos esenciales.
Ciencia de materiales y estructuras de laminado en el embalaje blister
La ciencia de materiales en las láminas alu-alu utiliza estructuras laminadas variadas para optimizar el rendimiento:
Las estructuras estándar de tres capas (OPA/Al/PVC) equilibran durabilidad y sellado, haciéndolas esenciales en los beneficios y desventajas del blister alu-PVC.
Las versiones mejoradas añaden capas adicionales de PVC, mejorando la rigidez de la película y el manejo mientras aseguran un formado en frío efectivo.
Los laminados emergentes sin PVC como OPA/Al/PE están ganando terreno debido a una mejor reciclabilidad, aunque las características de sellado pueden diferir.
Los parámetros técnicos clave incluyen un espesor de pared consistente para asegurar un sellado uniforme, sistemas de laca de calidad para prevenir la delaminación y la optimización del espesor de la lámina para el procesamiento en frío. Estos factores son cruciales para mantener la protección de barrera mientras permiten procesos de producción eficientes.
Equipos de fabricación y controles de calidad
La producción de blisters Alu‑Alu requiere equipos de fabricación especializados para Alu-Alu blisters y rigurosos controles de calidad en la producción de blísters. Las máquinas de blíster de formado en frío moldean cavidades usando sensores de imagen y profundidad y funcionan más despacio que las líneas de termoformado. Estas máquinas son esenciales en el proceso de fabricación de envases para asegurar el conformado preciso de los blísters.
Los sistemas de sellado por calor se calibran cuidadosamente para precisar temperatura, presión y tiempo de permanencia, asegurando que la integridad de los blísters se mantenga. Entornos limpios y libres de polvo son esenciales, ya que incluso defectos micrométricos en la lámina pueden comprometer la integridad.
Durante el proceso de fabricación de blisters alu-PVC, las inspecciones visuales en línea, las pruebas automatizadas de sellado y los controles dimensionales mantienen la calidad a lo largo de la producción. Cada turno realiza controles estadísticos—incluyendo la resistencia al despegue del sello y pruebas de barrera contra la humedad—para asegurar un rendimiento consistente y el cumplimiento de los estándares de calidad.
Cumplimiento normativo
Asegurar el cumplimiento normativo para el embalaje alu-alu es esencial en la industria farmacéutica. Adherirse a estándares globales para el envasado farmacéutico no solo garantiza la seguridad y eficacia de los productos, sino que también se alinea con guías clave como WHO Annex 9 guidelines.
Al desarrollar blísters de alta barrera, es crucial considerar los principios de ISO 11607, que describen los requisitos para sistemas de barrera estéril. Además, incorporar los procesos de validación ICH Q10 asegura que los sistemas de gestión de la calidad se implementen de manera efectiva a lo largo del ciclo de producción.
Utilizar materiales alu alu apropiados que cumplan con estos estándares regulatorios ayudará a mantener la integridad del producto y asegurar el cumplimiento con las regulaciones internacionales.
Normas globales para el embalaje blister Alu-Alu
Anexo 9 de la OMS enfatiza la integridad de la barrera en el envasado para la protección de los medicamentos, subrayando la importancia de prácticas de envasado farmacéutico conformes.
ICH Q10 integra la validación Alu‑Alu en el sistema de calidad farmacéutica, garantizando el cumplimiento de las normativas nacionales para blísters alu-alu.
ISO 11607 directrices —diseñadas para envases estériles— que también se alinean con los principios de cold‑form Alu‑Alu y con los requisitos del Anexo 13 de la EMA de la UE.
Además, considere la Guía FDA sobre Container-Closure y la compatibilidad con USP <661> al seleccionar materiales para el embalaje secundario y terciario en la industria farmacéutica. Asegúrese de que todos los procesos cumplan con los estándares de cumplimiento Schedule M de India CDSCO para mantener la integridad y la seguridad del producto.
Regulaciones nacionales
FDA: Describe Alu‑Alu como un sistema de alta barrera según la Guía Container‑Closure. Es compatible con USP <661> y se vincula con las normas de serialización bajo DSCSA. Además, las regulaciones de la FDA destacan la importancia de los requisitos de ensayo para el envasado Alu-Alu, incluyendo las pruebas de resistencia del sello (ASTM F1886/F2096) para garantizar la integridad.
UE (EMA): Reconoce Alu‑Alu para medicamentos de investigación según el Anexo 13 y admite el mínimo envasado para blísters primarios. La normativa también considera factores como la tasa de transmisión de vapor de agua (MVTR) para abordar la sensibilidad a la humedad en productos envasados.
India (CDSCO): Cita Alu‑Alu para productos sensibles a la humedad; Schedule M exige la validación de cold‑form y las pruebas de integridad. Esto incluye la realización de pruebas de delaminación de la lámina y perfiles de extractables y lixiviables para garantizar la seguridad y eficacia del producto.
Al comprender estas regulaciones nacionales, los fabricantes pueden navegar eficazmente las complejidades de descubrir los pasos de fabricación para blísters Alu‑Alu y Alu‑PVC.
Requisitos de ensayo
Las pruebas críticas para el envasado en blíster alu-alu incluyen la resistencia del sello según ASTM F1886/F2096 y evaluaciones de la tasa de transmisión de vapor de humedad (MVTR), con un objetivo ideal de ≤ 0.1 g/m²/day. Estas pruebas son esenciales para garantizar una protección eficaz frente a la humedad, la luz y el oxígeno, lo cual es crucial para los beneficios de extensión de la vida útil en productos farmacéuticos. Además, son necesarias las pruebas de delaminación de la lámina y los perfiles de extractables y lixiviables para evaluar las características de resistencia a la manipulación y la reciclabilidad de la composición de aluminio.
Al realizar estas pruebas, también es importante considerar los métodos de sorción dinámica de vapor (DVS) para obtener una comprensión integral de la actividad del agua y su impacto en la estabilidad del producto. Asimismo, adquirir conocimiento sobre los requisitos regulatorios para el envasado farmacéutico garantizará el cumplimiento y mejorará la eficacia general de la solución de envasado.
Ventajas y limitaciones del envasado en blíster Alu‑Alu
El envasado en blíster Alu‑Alu ofrece varias ventajas en la industria farmacéutica, incluida una mayor protección contra la humedad y el oxígeno. Sin embargo, es esencial considerar las limitaciones de los blísters Alu‑Alu, como un mayor coste en el envasado farmacéutico en comparación con métodos tradicionales.
Una ventaja significativa es la capacidad de utilizar desecantes de gel de sílice de forma eficaz dentro de estos paquetes, asegurando que los productos sensibles permanezcan estables con el tiempo. No obstante, pueden surgir desafíos de inspección visual debido a la naturaleza opaca de los materiales utilizados.
Además, los fabricantes deben ser conscientes de las diferencias en las tasas de producción al optar por soluciones de blíster Alu‑Alu, ya que la complejidad del proceso puede afectar la eficiencia global. Por último, la logística para paquetes más gruesos debe planificarse cuidadosamente para acomodar su mayor peso y volumen durante la distribución.
Ventajas
Ofrece la mejor protección contra la humedad, la luz y el oxígeno, por lo que es ideal para productos sensibles a la humedad o a la oxidación.
Alarga significativamente la vida útil, especialmente cuando se trata de APIs costosos que requieren expectativas de larga vida útil.
Altamente resistente a la manipulación, garantizando la integridad del envasado en distribucción en climas de alta humedad.
Totalmente reciclable debido a su composición totalmente de aluminio.
Consideraciones como la comparación de la tasa de transmisión de vapor de humedad son cruciales cuando se emplea el envasado en blíster alu-alu para una protección eficaz contra la humedad en el envasado farmacéutico.
Limitaciones del envasado Alu‑Alu
Mayores costes asociados con las consideraciones de coste para el envasado alu-alu.
La inspección visual de comprimidos no es posible debido a la naturaleza opaca de los blísteres en tira.
Tasas de producción más lentas en comparación con los blísters tradicionales.
Los paquetes más gruesos pueden requerir una logística ajustada, afectando la eficiencia general.
Para fármacos de alto valor o críticos, las compensaciones se ven superadas por los beneficios en la estabilidad del producto y la aceptación regulatoria. Esto incluye factores como la evitación de retrasos regulatorios y la reducción de costes downstream por fallos de estabilidad. Además, al considerar modelos de precios basados en el valor para blísters, el impacto de la humedad relativa en la estabilidad del fármaco es crucial. Explorar los beneficios y limitaciones de la lámina de aluminio en el envasado de medicamentos también pone de relieve la importancia de programas como el Accelerated Stability Assessment Program (ASAP) y herramientas como el software ASAPprime para la modelización de estabilidad.
Cuándo usar el envasado en blíster Alu‑Alu
El envasado en blíster Alu‑Alu debe priorizarse cuando los productos son sensibles a la humedad o a la oxidación, contienen APIs costosos o requieren evidencia de manipulación. Esto es particularmente importante para artículos distribuidos en climas de alta humedad o aquellos con expectativas de larga vida útil. Ejemplos incluyen antibióticos, agentes oncológicos, hormonas, genéricos de alto coste y formulaciones biológicas secas.
Considere las ventajas del envasado en blíster Alu‑Alu, como sus superiores propiedades de barrera y su capacidad para proteger ingredientes sensibles de factores ambientales. Además, al evaluar la sostenibilidad del envasado Alu‑Alu, es esencial explorar opciones como el reciclaje de blísters de aluminio y el uso de laminados libres de PVC para minimizar el impacto ambiental.
A medida que la industria farmacéutica se alinea cada vez más con los compromisos de ESG en el sector, comprender la comparación de la huella de carbono a lo largo del ciclo de vida de distintos tipos de envases se vuelve crucial. Además, si por motivos de seguridad se requiere un envase a prueba de niños, los blísteres Alu-Alu pueden diseñarse para cumplir esos requisitos y, al mismo tiempo, ofrecer protección e integridad para los productos contenidos.
Sin embargo, también es importante ponderar las desventajas del envasado en blíster Alu-Alu, como los posibles costos más altos en comparación con las opciones tradicionales o las limitaciones en el reciclaje según las instalaciones locales.
Consideraciones de costo
Aunque el envasado Alu‑Alu es más caro que sus contrapartes Alu-PVC, puede reducir costos posteriores derivados de fallos de estabilidad o retrasos regulatorios. Al evaluar las consideraciones de costo entre paquetes Alu-Alu y Alu-PVC, es esencial reconocer que su naturaleza reciclable respalda iniciativas ecológicas y se alinea con futuras innovaciones en el envasado Alu-Alu.
Además, los blísteres premium fabricados con laminados de siguiente generación (PE, PLA) con núcleos de Alu se convierten en una inversión estratégica en modelos de fijación de precios basados en el valor. Estos materiales avanzados no solo mejoran la protección del producto sino que también facilitan la integración inteligente con chips NFC y códigos QR para una mayor implicación del consumidor.
Asimismo, la adopción de nano-laminados para la capacidad de conformado en frío y el control de calidad automatizado con sistemas de visión por IA puede optimizar aún más los procesos de producción mientras se garantizan los aspectos de seguridad. Al evaluar diferentes opciones de blíster, considere las compensaciones entre PVC y PVDC en blísteres para tomar decisiones informadas que equilibren eficazmente costo y calidad.
Alu-Alu no siempre es la respuesta: a veces el PVC recubierto con PVDC logra el equilibrio adecuado entre barrera y costo. Aquí tiene el desglose material por material para ayudarle a decidir.
→ Leer: PVC, PVDC y más: comparativa de materiales de blíster para la protección óptima de medicamentos
Sostenibilidad y reciclaje
Alu‑Alu es totalmente reciclable dentro de la infraestructura existente, lo que lo convierte en una opción excelente para sostenibilidad en la industria farmacéutica. El cambio a laminados sin PVC mejora las credenciales ambientales y se alinea con la creciente demanda de asociaciones de reciclaje para programas de circuito cerrado. Cuando se recicla el aluminio, su huella de carbono a lo largo del ciclo de vida es significativamente menor que la de los envases de material mixto, como las opciones alu alu vs pvc blister.
A medida que las empresas farmacéuticas se comprometen con iniciativas ESG, Alu‑Alu ofrece ventajas tanto protectoras como ecológicas. Sus propiedades de barrera superiores lo hacen ideal para productos sensibles a la humedad, lo que permite a los equipos comprender las ventajas del envasado en blíster alu-alu para productos sensibles a la humedad. Además, incorporar Alu-Alu en su estrategia de envasado puede apoyar estudios de estabilidad con zonas ICH al garantizar que los ingredientes activos permanezcan protegidos a lo largo de su ciclo de vida.
Para los equipos de envasado que buscan optimizar sus procesos, considerar la validación del proceso de conformado en frío y sellado con laminados Alu‑Alu puede mejorar la integridad del producto a la vez que respalda prácticas sostenibles. Además, al explorar el desarrollo de formulaciones, no olvide la importancia de las pruebas de barrera en el desarrollo de formulaciones para evaluar cómo interactúan distintos materiales con la humedad y otros factores ambientales.
Al elegir Alu-Alu, no solo prioriza la protección del producto sino que también contribuye a un futuro más sostenible en el envasado farmacéutico.
Alu-Alu no es la única vía para una menor huella ambiental en el envasado de blísteres. Vea qué opciones de laminados sin PVC están ganando tracción real en las líneas de producción ahora mismo.
→ Leer: Blísteres sin PVC: soluciones de envasado farmacéutico sostenible
Futuras innovaciones en el envasado de blíster Alu-Alu
Las tecnologías que pueden mejorar el envasado de blíster Alu-Alu incluyen:
Integración inteligente: Insertar chips NFC o códigos QR para trazabilidad y participación del paciente, alineándose con la aceptación regulatoria de los paquetes Alu-Alu.
Laminados de siguiente generación: Mezclas de PE o PLA con núcleos de aluminio orientadas a mejorar la reciclabilidad sin comprometer las cualidades de barrera, respaldando la sostenibilidad en las soluciones de envasado farmacéutico.
Nano-laminados:Las láminas de aluminio multi-capa ultrafinas pueden combinar capacidad de conformado en frío con menor masa, impulsando la innovación en materiales de envasado farmacéutico.
Control de calidad automatizado:Los sistemas de visión impulsados por IA pueden detectar defectos de sellado y anomalías en la consistencia del film en tiempo real, garantizando la integridad de las barreras de envasado farmacéutico.
Estos desarrollos mantendrán el estatus premium de Alu-Alu y apoyarán las demandas evolutivas en la industria farmacéutica, destacando los beneficios del envasado en blíster alu-alu como un control superior de la humedad en comparación con botellas de plástico vs aluminio para control de humedad.
Consejos prácticos para equipos de envasado farmacéutico
Para asegurar una implementación exitosa de Alu‑Alu en su proceso de envasado farmacéutico:
Realice pruebas de barrera temprano en el desarrollo de la formulación para evaluar el impacto de la permeabilidad a la humedad del envase.
Valide los procesos de conformado en frío y de sellado antes de la producción a gran escala, especialmente al usar blísteres de lámina a lámina conformados en frío.
Incluya espacio suficiente para información impresa, dado que las superficies de aluminio son opacas, y considere las funciones de los diferentes tipos de envases farmacéuticos.
Diseñe estudios de estabilidad alineados con las zonas ICH usando empaques Alu‑Alu; asegúrese de que estos estudios contemplen los métodos de ensayo de estabilidad farmacéutica.
Establezca asociaciones para reciclaje que respalden programas de circuito cerrado mientras explora opciones como el uso de desecantes en el envasado para mejorar la estabilidad del fármaco.
Capacite a los operarios en protocolos de sala limpia y manejo de materiales, enfatizando la importancia de técnicas de manipulación adecuadas en la comparación de materiales de envasado farmacéutico.
Además, al considerar la estabilidad del fármaco, compare el envasado en blíster alu-alu con botellas de plástico y desecantes para obtener resultados óptimos.
Conclusión
Cuando la integridad del producto, la seguridad y el cumplimiento no pueden ser comprometidos, el envasado en blíster Alu-Alu sigue siendo insuperable entre varios tipos de blíster farmacéuticos. Aunque es más complejo y costoso, sus extraordinarias propiedades de barrera—particularmente las propiedades de barrera del envasado Alu-Alu—y su posición regulatoria justifican la inversión, especialmente para medicamentos críticos y sensibles a la humedad.
A medida que aumenta la demanda de envases para medicamentos orales sólidos, la innovación continua y los materiales ecológicos reforzarán la relevancia de Alu‑Alu. En una era que exige seguridad, trazabilidad y sostenibilidad, comprender la composición y la estructura del envasado en blíster Alu-Alu es esencial. Este tipo de envase no solo asegura los niveles de protección necesarios, sino que también incorpora características de envase farmacéutico a prueba de niños para aumentar la seguridad.
En última instancia, al explorar el panorama de materiales de envasado en la industria farmacéutica, comparar los niveles de protección del Alu-Alu y del blíster alu-PVC destacará las ventajas únicas que el aluminio ofrece como material de envasado farmacéutico. Alu‑Alu sigue siendo la piedra angular del envasado farmacéutico premium.
Preguntas frecuentes
1. ¿Qué es el envasado en blíster Alu-Alu y qué materiales se usan en su construcción?
El envasado en blíster Alu-Alu consiste en una base y una tapa de lámina de aluminio fabricadas a partir de un laminado de tres capas que típicamente comprende OPA (Poliamida Orientada), Aluminum, y PVC (Policloruro de Vinilo). Este envase conformado en frío, opaco y duradero garantiza una protección excepcional del producto.
2. ¿Cuáles son las principales ventajas del envasado Alu-Alu sobre los blísteres termoformados?
El envasado Alu-Alu ofrece un rendimiento de barrera superior frente a humedad, oxígeno y luz, opacidad completa para resistencia química y microbiana, mayor vida útil, seguridad a prueba de manipulación, reciclabilidad y mayor integridad del producto en comparación con los blísteres termoformados que tienen propiedades de barrera inferiores.
3. ¿Cómo cumple el envasado Alu-Alu con las normas regulatorias farmacéuticas?
El envasado Alu-Alu cumple con estrictos requisitos regulatorios incluyendo WHO Annex 9, ICH Q10 guidelines, ISO 11607 standards, el sistema de alta barrera de la FDA bajo Container-Closure Guidance, EU Annex 13 para medicamentos de investigación, y Schedule M de India para productos sensibles a la humedad, asegurando seguridad y cumplimiento en aplicaciones farmacéuticas.
4. ¿Cómo contribuye el envasado Alu-Alu a la sostenibilidad e innovaciones futuras en el envasado farmacéutico?
El envasado Alu-Alu es totalmente reciclable dentro de la infraestructura existente y tiene una huella de carbono en el ciclo de vida más baja que las alternativas de materiales mixtos. Las innovaciones incluyen la integración inteligente con chips NFC o códigos QR para trazabilidad y compromiso del paciente, el desarrollo de laminados de próxima generación PE/PLA con núcleos de aluminio, nano-laminados que presentan láminas multi-capa ultrafinas, y sistemas automatizados de control de calidad impulsados por IA que mejoran tanto las credenciales ecológicas como el rendimiento funcional.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Más en Fabricación farmacéutica
Todos los artículos →
Cumplimiento en la Fabricación Farmacéutica 2025: Reglamentos Clave y Mejores Prácticas que Debe Conocer

Mejora de la flexibilidad en la fabricación farmacéutica: fabricación ágil y escalado rápido

Discussion