Alu-Alu-Blisterverpackung: Compliance & Vorteile
Erfahren Sie, warum Alu-Alu-Blisterverpackung der Goldstandard für feuchtigkeitsempfindliche und hochwertige Pharmazeutika ist.
Einführung
In einem Lagerhaus in der Normandie fiel eine Charge hochwirksamer antiviraler Tabletten bei Stabilitätstests durch aufgrund starker Schwankungen der Luftfeuchtigkeit. Die in Standard-PVC-Blistern verpackten Tabletten verloren erheblich an Wirksamkeit – ein Risiko sowohl für die Patientensicherheit als auch für die regulatorische Konformität in der Pharma-Verpackung. Als Reaktion wechselte der Sponsor dringend zu Alu‑Alu (cold‑form) Blisterverpackung. Diese Entscheidung, obwohl kostenintensiv, erwies sich als wesentlich und bestätigte eine Wahrheit: Für feuchtigkeitsempfindliche Arzneimittel und hochwertige Wirkstoffe bleibt die Alu‑Alu-Blisterverpackung unverzichtbar.
Alu‑Alu bietet ein erstklassiges Barriereniveau im Arzneimittelverpackungsbereich, das von anderen Blistertypen nicht erreicht wird. Dieser Leitfaden untersucht dessen Aufbau, Herstellungsverfahren, Compliance-Vorgaben, Vor- und Nachteile, Kostenaspekte bei Blisterverpackungen sowie aufkommende Trends in der Pharma-Verpackung in einer detaillierten Übersicht von 2.000 Wörtern. Erfahren Sie die Vorteile der Alu‑Alu-Verpackung und warum sie für die Erhaltung der Integrität feuchtigkeitsempfindlicher Arzneimittel entscheidend ist.
Was ist Alu‑Alu-Blisterverpackung?
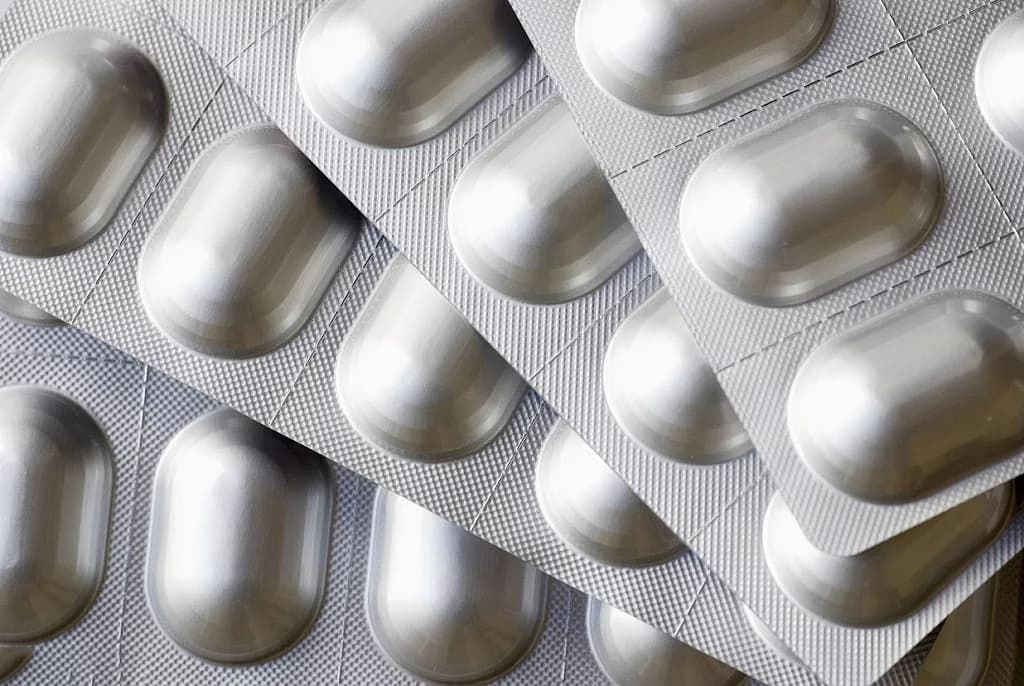
Alu‑Alu-Blisterverpackung, oft cold‑form Blister genannt, verwendet eine spezifische alu-alu Blisterpack-Zusammensetzung, die Aluminiumfolie sowohl für die Basis als auch für die Deckschicht einschließt. Die Basis besteht typischerweise aus einem dreilagigen Laminat: orientiertes Polyamid (OPA) für Festigkeit und Widerstandsfähigkeit beim Formen; ein Aluminiumkern für ausgezeichnete Barriereeigenschaften; und eine Siegelschicht – üblicherweise PVC oder eine PVC‑freie Alternative – die mit der Deckfolie verbindet. Diese sorgfältige Anordnung gewährleistet die Haltbarkeit von alu-alu Blistern.
Der Herstellungsprozess von alu-alu Blisterpackungen beginnt mit dem Kaltumformungsprozess, bei dem das Basislaminat bei Raumtemperatur in präzise Kavitäten gestanzt wird. Anschließend werden Tabletten eingesetzt, gefolgt vom Heißsiegeln der Blisterpackungen mit einer kompatiblen Aluminiumdeckfolie unter Hitze und Druck. Abschließend werden die Packungen geschnitten, bedruckt und für den Versand vorbereitet. Im Gegensatz zu thermoformierten Packungen, die klare Kunststoffe verwenden, sind Alu‑Alu-Blister undurchsichtig, aber außerordentlich robust, wodurch sie sich ideal für empfindliche Medikamente und Produkte eignen, die einen erhöhten Schutz benötigen. Dieser Kontrast hebt die Vorteile der alu-alu Verpackung hinsichtlich Haltbarkeit gegenüber thermoformierten Packungen hervor.
Warum Alu‑Alu in der Pharmabranche unerlässlich ist
Alu‑Alu-Verpackungen spielen aufgrund ihrer einzigartigen Eigenschaften, die die Sicherheit und Wirksamkeit von Arzneimitteln gewährleisten, eine entscheidende Rolle in der Pharmaindustrie. Einer der Hauptgründe für ihre Bedeutung sind die hervorragenden Feuchtigkeits- und Sauerstoffbarriereeigenschaften, die empfindliche Wirkstoffe vor Abbau schützen.
Darüber hinaus bietet Alu‑Alu Verpackung Lichtschutz in der Arzneimittelverpackung und bewahrt Produkte vor Photodegradation durch Sonneneinstrahlung. Dies ist besonders wichtig für Anwendungen von alu-alu bei Steroiden und onkologischen Medikamenten, bei denen die Erhaltung der Integrität der Wirkstoffe essenziell ist.
Ferner trägt die chemische und mikrobiologische Beständigkeit der Alu‑Alu‑Materialien dazu bei, Kontaminationen zu verhindern und sicherzustellen, dass die Medikamente während ihrer Haltbarkeit stabil bleiben. Durch die Verlängerung der Haltbarkeit mit alu-alu Verpackungen können Hersteller gewährleisten, dass Medikamente ihre Wirksamkeit bis zum Endverbraucher behalten.
Manipulationserkennbare Sicherheitsmerkmale in Pharma‑Packungen sind ein weiteres wichtiges Merkmal der Alu‑Alu‑Verpackung und bieten eine zusätzliche Sicherheitsebene für Patienten. Dies ist besonders kritisch in einer Branche, in der mechanische Gefahren und Produktintegrität von größter Bedeutung sind.
Zusammenfassend lässt sich sagen, dass die Bedeutung von alu-alu in der Pharmazie nicht hoch genug eingeschätzt werden kann, da es verschiedene Herausforderungen wie Feuchtigkeitskontrolle, Lichteinwirkung, chemische Stabilität und Sicherheit wirksam adressiert – wodurch es eine unverzichtbare Wahl für moderne Arzneimittelverpackungen ist.
Feuchtigkeits‑ und Sauerstoffbarriere
Der Aluminiumkern in Alu‑Alu‑Blisterverpackungen schafft einen undurchlässigen Schutzschild gegen Wasserdampf und Sauerstoff – zwei Hauptursachen für den Abbau von Arzneimitteln. Diese Feuchtigkeitsbarriere in der Arzneimittelverpackung ist für hoch feuchtigkeitsempfindliche Wirkstoffformulierungen unerlässlich, da sie durch Schutz vor Feuchtigkeit, Sauerstoff und Licht eine optimale Stabilität des Arzneimittels gewährleistet. Zu den Vorteilen des Aluminiumkerns gehört seine Fähigkeit, den Wirkstoffabbau zu verhindern und die Integrität von Arzneimitteln durch wirksamen Sauerstoffschutz in der Pharmazie aufrechtzuerhalten.
Lichtschutz in der Pharma‑Verpackung
Im Gegensatz zu klaren thermoformierten Blisterverpackungen ist Alu‑Alu vollständig undurchsichtig und bietet überlegenen Lichtschutz in der Pharma‑Verpackung. Diese Undurchsichtigkeit schützt Medikamente effektiv vor schädlicher UV‑Licht‑Exposition, die empfindliche Verbindungen abbauen und zur Bildung von Abbauprodukten führen könnte.
Indem sie die Exposition gegenüber sichtbarem Licht und UV‑Strahlen verhindert, stellen Alu‑Alu‑Blister sicher, dass die Integrität der Wirkstoffe erhalten bleibt, wodurch sie sich ideal für Produkte eignen, die eine strikte Kontrolle von relativer Luftfeuchte (RH) und Lichtbedingungen erfordern.
Zusätzlich bieten diese undurchsichtigen Blisterpackungen in Kombination mit Trockenmitteln wie Silicagel‑Dosen oder Silicagel‑Beuteln einen verstärkten Schutz gegen Feuchtigkeit und sichern die Qualität empfindlicher Arzneimittel weiter ab.
Chemische und mikrobiologische Beständigkeit
Die Folie bietet eine chemische Beständigkeit in der Arzneimittelverpackung , die entscheidend ist, um chemische Kontaminationen zu verhindern und die Stabilität von Wirkstoffen (API) zu gewährleisten. Ihre robuste strukturelle Integrität — typisch für alu-alu Blister — kombiniert mit sicheren Siegeln in pharmazeutischen Verpackungen, schützt effektiv vor mikrobieller Kontamination und spielt damit eine wesentliche Rolle bei der Verhinderung mikrobieller Kontamination. Diese Merkmale sind entscheidend zum Schutz der Patientensicherheit und zur Erhaltung der Wirksamkeit empfindlicher Formulierungen, die Hilfsstoffe wie mikrokristalline Cellulose, Lactose, und Croscarmellose-Natrium. Zudem stellt die Manipulationsresistenz dieser Siegel sicher, dass die Unversehrtheit des Produkts über seinen Lebenszyklus hinweg gewahrt bleibt.
Haltbarkeitsverlängerung
Alu‑Alu-Blisterverpackungen verlängern die Haltbarkeit eines Produkts erheblich durch ihre außergewöhnlichen Barriereeigenschaften für die Stabilität der Lieferkette. Diese Eigenschaften sind entscheidend, um die Wirksamkeit während langer Lieferketten oder instabiler klimatischer Bedingungen zu erhalten und so Widerstandsfähigkeit gegenüber klimatischen Bedingungen bei der Arzneimittellagerung zu gewährleisten. Indem sie wirksam vor Feuchtigkeit und Sauerstoff schützen, spielt die Alu‑Alu-Verpackung eine wesentliche Rolle im Management der pharmazeutischen Haltbarkeit.
Darüber hinaus ist es bei der Betrachtung der Haltbarkeitsverlängerung mit Blisterverpackungen wichtig zu untersuchen, wie Trockenmittel die Haltbarkeit in der pharmazeutischen Verpackung verbessern. Beispielsweise kann das Vorhandensein von magnesium stearate in Formulierungen die Gesamtstabilität des Produkts beeinflussen und gleichzeitig die schützenden Eigenschaften der Alu‑Alu-Verpackung ergänzen.
Manipulationssichere Verpackung
Aluminium‑Aluminium‑Blisterverpackungen, allgemein als Alu‑Alu bekannt, erfordern einen gezielten Zugriff und bieten einen robusten Schutz gegen unbefugten Zugang zu Medikamenten. Die manipulationssicheren Merkmale von Alu‑Alu‑Blistern stellen sicher, dass jede Beschädigung der Aluminiumversiegelung sofort erkennbar ist, wodurch Manipulationen selten werden. Diese Integrität der Aluminiumversiegelung ist entscheidend für die Aufrechterhaltung der Sicherheit und Wirksamkeit empfindlicher Produkte.
Diese Kombination aus Schutz vor Umweltgefahren und struktureller Festigkeit erklärt, warum Alu‑Alu der Standard für Steroide, Onkologie‑Medikamente, Hormone und hochwertige OTCs wie Enzyme oder Antioxidantien bleibt. Zusätzlich ist es bei der Betrachtung der Stabilität von in Alu‑Alu verpackten Arzneimitteln wichtig, beschleunigte Stabilitätsbewertungsmethoden wie ASAP zu untersuchen. Solche Methoden können wertvolle Einblicke darin liefern, wie Faktoren wie Feuchtigkeitsaufnahme und relative Feuchtigkeitseffekte innerhalb von Verpackungen die Gesamtqualität der Medikamente beeinflussen.
Für Produkte, die alternative Verpackungslösungen benötigen, werden häufig Flaschen aus hochdichtem Polyethylen (HDPE) aufgrund ihrer Haltbarkeit und Widerstandsfähigkeit gegenüber verschiedenen Umwelteinflüssen in Betracht gezogen. Die besonderen Eigenschaften von Aluminiumblistern machen diese jedoch unentbehrlich, um die Integrität empfindlicher pharmazeutischer Formulierungen zu bewahren.
Vergleichsanalyse: Alu‑Alu vs. andere Blistertypen
In dieser Vergleichsanalyse von Blisterverpackungsarten übertreffen Alu‑Alu‑Blister die Konkurrenz, wobei gegenüber Optionen wie Alu‑PVC‑Blistern und PVC/PVDC‑Packungen Abwägungen anerkannt werden:
Barriereschutz: In Bezug auf den Barriereschutz bietet Alu‑Alu den stärksten Schutz gegen Feuchtigkeit, Sauerstoff und Licht. Im Gegensatz dazu bietet Alu‑PVC nur eine partielle Barriere, während polyvinylidenchlorid (PVDC) nur für wenig empfindliche Arzneimittel ausreichend ist.
Opazität: Unterschiede in der Opazität bei Blisterverpackungen sind signifikant; Alu‑Alu bietet vollständige Undurchsichtigkeit im Vergleich zur Durchsichtigkeit anderer Packungen.
Kosten & Geschwindigkeit: Bei Betrachtung von Kosten und Produktionsgeschwindigkeit ist Alu‑Alu teurer und langsamer herzustellen, aber für kritische Produkte gerechtfertigt.
Recyclingfähigkeit: Die Recyclingfähigkeit von Aluminium gegenüber Verbundmaterialien ist bemerkenswert, da die reine Aluminiumstruktur Alu‑Alu umweltfreundlicher macht als solche, die verschiedene Materialien kombinieren.
Diese Analyse hebt die einzigartigen Vorteile der Alu‑Alu‑Blisterverpackung in verschiedenen wesentlichen Aspekten hervor.
Materialwissenschaft & Laminatstrukturen in Blisterverpackungen
Die Materialwissenschaft bei Alu‑Alu‑Folien nutzt verschiedene Laminatstrukturen zur Optimierung der Leistung:
Standardmäßige Dreischichtstrukturen (OPA/Al/PVC) bieten ein Gleichgewicht aus Haltbarkeit und Versiegelung und machen sie zu einem wesentlichen Bestandteil der Vor‑ und Nachteile von Alu‑PVC‑Blisterverpackungen.
Erweiterte Versionen fügen zusätzliche PVC‑Schichten hinzu, wodurch die Filmmaterialsteifigkeit und die Handhabung verbessert werden, während eine effektive Kaltumformung sichergestellt wird.
Aufkommende PVC‑freie Laminatvarianten wie OPA/Al/PE gewinnen aufgrund der verbesserten Recyclingfähigkeit an Bedeutung—obwohl sich die Versiegelungseigenschaften unterscheiden können.
Wesentliche technische Parameter umfassen gleichmäßige Wanddicken zur Sicherstellung einer gleichmäßigen Versiegelung, hochwertige Lacksysteme zur Vermeidung von Delamination und eine Optimierung der Folienstärke für die Kaltumformung. Diese Faktoren sind entscheidend, um den Barriereschutz aufrechtzuerhalten und gleichzeitig effiziente Produktionsprozesse zu ermöglichen.
Produktionsanlagen & Qualitätskontrollen
Die Herstellung von Alu‑Alu‑Blistern erfordert spezialisierte Fertigungsanlagen für Alu‑Alu‑Blister und strenge Qualitätskontrollen in der Blisterproduktion. Kaltform‑Blistermaschinen formen Kavitäten unter Verwendung von Bild‑ und Tiefensensoren und arbeiten langsamer als Thermoformlinien. Diese Maschinen sind im Verpackungsfertigungsprozess unerlässlich, um eine präzise Formgebung der Blister sicherzustellen.
Heißsiegelsysteme werden sorgfältig für genaue Temperatur-, Druck‑ und Verweilzeitparameter kalibriert, um die Integrität der Blister zu erhalten. Saubere, staubfreie Umgebungen sind essenziell, da bereits mikrometergroße Defekte in der Folie die Integrität gefährden können.
Während des Herstellungsprozesses von Alu‑PVC‑Blistern sorgen Inline‑Sichtprüfungen, automatisierte Versiegelungstests und Maßprüfungen für Qualität während der gesamten Produktion. Jede Schicht führt statistische Kontrollen durch—einschließlich Peel‑Festigkeitsprüfungen der Versiegelung und Feuchtigkeitsbarrieretests—um eine konstante Leistung und Einhaltung der Qualitätsstandards sicherzustellen.
Regulatorische Konformität
Die Gewährleistung der regulatorischen Konformität für Alu‑Alu‑Verpackungen ist in der pharmazeutischen Industrie unerlässlich. Die Einhaltung globaler Standards für pharmazeutische Verpackungen garantiert nicht nur die Sicherheit und Wirksamkeit der Produkte, sondern steht auch im Einklang mit wichtigen Richtlinien wie WHO Annex 9.
Bei der Entwicklung hochbarrierender Blisterverpackungen ist es wichtig, die Prinzipien von ISO 11607 zu berücksichtigen, die die Anforderungen an sterile Schranksysteme darlegen. Darüber hinaus stellt die Einbindung von ICH Q10‑Validierungsprozessen sicher, dass Qualitätsmanagementsysteme während des gesamten Produktionslebenszyklus effektiv umgesetzt werden.
Die Verwendung geeigneter Alu‑Alu‑Materialien, die diesen regulatorischen Standards entsprechen, trägt dazu bei, die Produktintegrität zu wahren und die Einhaltung internationaler Vorschriften sicherzustellen.
Globale Standards für Alu‑Alu‑Blisterverpackungen
WHO Anlage 9betont die Barriereintegrität in der Verpackung zum Schutz von Arzneimitteln und hebt die Bedeutung konformer pharmazeutischer Verpackungspraktiken hervor.
ICH Q10integriert Alu‑Alu‑Validierung in das pharmazeutische Qualitätssystem und gewährleistet die Einhaltung nationaler Vorschriften für alu-alu Blister.
ISO 11607Richtlinien – obwohl für sterile Verpackungen konzipiert – stimmen auch mit den Prinzipien von Alu‑Alu Cold‑Form und den Anforderungen von EU EMA Anhang 13 überein.
Berücksichtigen Sie außerdem die FDA Container-Closure Guidance und USP <661>-Kompatibilität bei der Auswahl von Materialien für Sekundär- und Tertiärverpackungen in der pharmazeutischen Industrie. Stellen Sie sicher, dass alle Prozesse den India CDSCO Schedule M Compliance-Standards entsprechen, um Produktintegrität und -sicherheit zu gewährleisten.
Nationale Vorschriften
FDA: Beschreibt Alu‑Alu als ein Hochbarriere‑System gemäß Container‑Closure Guidance. Es ist kompatibel mit USP <661> und steht in Verbindung mit Serialisierungsregeln nach DSCSA. Darüber hinaus betonen FDA‑Vorschriften die Bedeutung von Prüfanforderungen für Alu‑Alu‑Verpackungen, einschließlich Zugfestigkeitsprüfungen der Versiegelung (ASTM F1886/F2096), um die Integrität sicherzustellen.
EU (EMA): Erkennt Alu‑Alu für Prüfpräparate gemäß Anhang 13 an und unterstützt minimale Verpackung für Primärblister. Die Verordnung berücksichtigt zudem Faktoren wie die Wasserdampfdurchlässigkeit (MVTR), um Feuchtigkeitsempfindlichkeit verpackter Produkte zu adressieren.
India (CDSCO): Führt Alu‑Alu für feuchtigkeitsempfindliche Produkte an; Schedule M schreibt Cold‑Form‑Validierung und Integritätstests vor. Dazu gehört die Durchführung von Folien‑Delaminationsprüfungen sowie Profilierungen zu Extractables und Leachables, um Produktsicherheit und Wirksamkeit zu gewährleisten.
Durch das Verständnis dieser nationalen Vorschriften können Hersteller die Komplexität bei der Entwicklung von Herstellschritten für Alu‑Alu‑ und Alu‑PVC‑Blisterpackungen effektiv navigieren.
Prüfanforderungen
Kritische Tests für Alu‑Alu‑Blisterverpackungen umfassen ASTM F1886/F2096 Versiegelungsfestigkeit sowie Bewertungen der Wasserdampfdurchlässigkeit (MVTR), mit einem idealen Zielwert von ≤ 0,1 g/m²/Tag. Diese Tests sind wesentlich, um wirksamen Schutz vor Feuchtigkeit, Licht und Sauerstoff sicherzustellen, was für die Verlängerung der Haltbarkeit pharmazeutischer Produkte entscheidend ist. Zusätzlich sind Folien‑Delaminationsprüfungen sowie Profilierungen zu Extractables und Leachables erforderlich, um Manipulationsresistenz und die Recyclingfähigkeit der Aluminiumzusammensetzung zu beurteilen.
Bei der Durchführung dieser Tests ist es außerdem wichtig, dynamische Wasserdampfadsorptionsmethoden (DVS) zu berücksichtigen, um ein umfassendes Verständnis der Wasseraktivität und ihres Einflusses auf die Produktstabilität zu gewinnen. Darüber hinaus stellt die Kenntnis der regulatorischen Anforderungen an pharmazeutische Verpackungen die Einhaltung sicher und erhöht die Gesamteffektivität der Verpackungslösung.
Vorteile & Einschränkungen von Alu‑Alu‑Blisterverpackungen
Alu‑Alu‑Blisterverpackungen bieten in der Pharmaindustrie mehrere Vorteile, einschließlich verbessertem Schutz vor Feuchtigkeit und Sauerstoff. Es ist jedoch wichtig, die Einschränkungen von Alu‑Alu‑Blistern zu berücksichtigen, wie z. B. höhere Kosten im Vergleich zu traditionellen Methoden.
Ein wesentlicher Vorteil ist die effektive Verwendung von Silicagel‑Trockenmitteln innerhalb dieser Packungen, wodurch empfindliche Produkte über die Zeit stabil bleiben. Nichtsdestoweniger können aufgrund der undurchsichtigen Materialien visuelle Inspektionsherausforderungen auftreten.
Darüber hinaus müssen Hersteller bei der Wahl von Alu‑Alu‑Blisterlösungen Produktionsratenunterschiede beachten, da die Komplexität des Prozesses die Gesamteffizienz beeinflussen kann. Schließlich sollten Logistikaspekte für dickere Packungen sorgfältig geplant werden, um deren erhöhtes Gewicht und Volumen während der Distribution zu berücksichtigen.
Vorteile
Bietet den besten Schutz vor Feuchtigkeit, Licht und Sauerstoff und eignet sich damit ideal für feuchtigkeits‑ oder oxidationsempfindliche Produkte.
Verlängert die Haltbarkeit erheblich, insbesondere bei teuren aktiven pharmazeutischen Wirkstoffen (APIs), die lange Haltbarkeitserwartungen erfordern.
Hohe Manipulationsresistenz, die die Integrität der Verpackung bei Distribution in Hochfeuchteklimata gewährleistet.
Vollständig recycelbar aufgrund der rein aluminiumhaltigen Zusammensetzung.
Überlegungen wie der Vergleich der Wasserdampfdurchlässigkeit sind entscheidend, wenn Alu‑Alu‑Blisterverpackungen für einen wirksamen Feuchtigkeitsschutz in der pharmazeutischen Verpackung eingesetzt werden sollen.
Einschränkungen von Alu‑Alu‑Verpackungen
Höhere Kosten im Zusammenhang mit Alu‑Alu‑Verpackungen.
Visuelle Inspektion von Tabletten ist aufgrund der undurchsichtigen Natur der Strip‑Verpackungen nicht möglich.
Langsamere Produktionsraten im Vergleich zu herkömmlichen Blisterverpackungen.
Dickere Packungen können angepasste Logistik erfordern, was die Gesamteffizienz beeinträchtigt.
Bei hochwertigen oder kritischen Arzneimitteln überwiegen die Vorteile in Bezug auf Produktstabilität und regulatorische Akzeptanz die Kompromisse. Dies umfasst Faktoren wie die Vermeidung regulatorischer Verzögerungen und nachgelagerte Kostensenkungen durch Stabilitätsausfälle. Darüber hinaus ist bei der Betrachtung wertbasierter Preismodelle für Blisterverpackungen der Einfluss der relativen Luftfeuchte auf die Arzneimittelstabilität entscheidend. Die Untersuchung von Vorteilen und Einschränkungen von Aluminiumfolie in der Arzneimittelverpackung unterstreicht auch die Bedeutung von Programmen wie dem Accelerated Stability Assessment Program (ASAP) und Werkzeugen wie der ASAPprime‑Software für Stabilitätsmodellierung.
Wann Alu‑Alu‑Blisterverpackungen verwenden
Alu‑Alu‑Blisterverpackungen sollten priorisiert werden, wenn Produkte feuchtigkeits‑ oder oxidationsempfindlich sind, teure APIs enthalten oder Manipulationssicherheit erforderlich ist. Dies ist besonders wichtig für Artikel, die in Hochfeuchteklimata vertrieben werden oder lange Haltbarkeitserwartungen haben. Beispiele sind Antibiotika, Onkologie‑Wirkstoffe, Hormone, hochpreisige Generika und trockene biologische Formulierungen.
Berücksichtigen Sie die Vorteile von Alu‑Alu‑Blisterverpackungen, wie ihre überlegenen Barriereeigenschaften und die Fähigkeit, empfindliche Inhaltsstoffe vor Umwelteinflüssen zu schützen. Zusätzlich sollte bei der Bewertung der Nachhaltigkeit von Alu‑Alu‑Verpackungen die Möglichkeit des Recyclings von Aluminiumblistern und die Verwendung PVC‑freier Laminatoptionen zur Minimierung der Umweltauswirkungen geprüft werden.
Da sich die Pharmaindustrie zunehmend an den ESG-Verpflichtungen der Branche ausrichtet, wird es entscheidend, den Lebenszyklus‑CO2‑Fußabdruck unterschiedlicher Verpackungsarten zu vergleichen. Falls aufgrund von Sicherheitsbedenken kindersichere Verpackungen erforderlich sind, können Alu‑Alu‑Blister so konzipiert werden, dass sie diese Anforderungen erfüllen und gleichzeitig Schutz und Integrität der enthaltenen Produkte gewährleisten.
Es ist jedoch auch wichtig, die Nachteile von Alu‑Alu‑Blisterverpackungen abzuwägen, wie beispielsweise potenziell höhere Kosten im Vergleich zu herkömmlichen Optionen oder Einschränkungen beim Recycling, abhängig von den örtlichen Anlagen.
Kostenüberlegungen
Obwohl Alu‑Alu‑Verpackungen teurer sind als ihre Alu‑PVC‑Gegenstücke, können sie nachgelagerte Kosten durch Stabilitätsausfälle oder regulatorische Verzögerungen reduzieren. Bei der Bewertung der Kostenaspekte von Alu‑Alu vs. Alu‑PVC‑Verpackungen ist es wichtig zu erkennen, dass ihre recycelbare Natur grüne Initiativen unterstützt und mit künftigen Innovationen in der Alu‑Alu‑Verpackung harmoniert.
Darüber hinaus werden Premium‑Blisterverpackungen aus Next‑Gen‑Laminaten (PE, PLA) mit Aluminiumkern zu einer strategischen Investition in wertbasierten Preismodellen. Diese fortschrittlichen Materialien verbessern nicht nur den Produktschutz, sondern erleichtern auch die smarte Integration von NFC‑Chips und QR‑Codes für eine verbesserte Kundenbindung.
Zudem kann die Einführung von Nano‑Laminaten für Cold‑Form‑Fähigkeit und automatisierte Qualitätskontrolle mit AI‑Vision‑Systemen die Produktionsprozesse weiter straffen und zugleich die Sicherheitsaspekte gewährleisten. Wenn Sie verschiedene Blisteroptionen bewerten, sollten Sie die Abwägungen zwischen PVC vs. PVDC in Blisterverpackungen berücksichtigen, um fundierte Entscheidungen zu treffen, die Kosten und Qualität effektiv ausbalancieren.
Alu‑Alu ist nicht immer die richtige Lösung — manchmal trifft PVDC‑beschichtetes PVC die richtige Balance zwischen Barrierewirkung und Kosten. Hier ist die vollständige materialbezogene Aufschlüsselung, die Ihnen bei der Entscheidung hilft.
Nachhaltigkeit & Recycling
Alu‑Alu ist innerhalb der bestehenden Infrastruktur vollständig recyclebar und macht es zu einer ausgezeichneten Wahl für Nachhaltigkeit in der Pharmaindustrie. Der Wechsel zu PVC‑freien Laminaten verbessert die Umweltbilanz und entspricht der wachsenden Nachfrage nach Recycling‑Partnerschaften für Closed‑Loop‑Programme. Wenn Aluminium recycelt wird, ist sein Lebenszyklus‑CO2‑Fußabdruck deutlich geringer als der von Verbundmaterialverpackungen, wie z. B. alu alu vs PVC-Blister Optionen.
Da Pharmaunternehmen sich zu ESG‑Initiativen verpflichten, bietet Alu‑Alu sowohl schützende als auch ökologische Vorteile. Seine überlegenen Barriereeigenschaften machen es ideal für feuchtigkeitsempfindliche Produkte, wodurch Teams effektiv Vorteile von Alu‑Alu‑Blisterverpackungen für feuchtigkeitsempfindliche Produkte verstehen können. Zusätzlich kann die Einbeziehung von Alu‑Alu in Ihre Verpackungsstrategie Stabilitätsstudien mit ICH‑Zonen unterstützen, indem sichergestellt wird, dass Wirkstoffe während ihres gesamten Lebenszyklus geschützt bleiben.
Für Verpackungsteams, die ihre Prozesse optimieren möchten, kann die Betrachtung der Cold‑Form‑ und Versiegelungsprozessvalidierung mit Alu‑Alu‑Laminaten die Produktintegrität verbessern und gleichzeitig nachhaltige Praktiken unterstützen. Außerdem sollten Sie bei der Formulierungsentwicklung nicht die Bedeutung von Barriertests in der Formulierungsentwicklung vergessen, um zu bewerten, wie verschiedene Materialien mit Feuchtigkeit und anderen Umweltfaktoren interagieren.
Durch die Wahl von Alu‑Alu priorisieren Sie nicht nur den Produktschutz, sondern tragen auch zu einer nachhaltigeren Zukunft der Pharmaverpackung bei.
Alu‑Alu ist nicht der einzige Weg zu einer geringeren Umweltbilanz bei Blisterverpackungen. Sehen Sie, welche PVC‑freien Laminatoptionen derzeit in Produktionslinien wirklich an Bedeutung gewinnen.
→ Lesen: PVC‑freie Blisterverpackungen: Nachhaltige Pharma‑Verpackungslösungen
Zukünftige Innovationen bei Alu‑Alu‑Blisterverpackungen
Technologien, die voraussichtlich Alu‑Alu‑Blisterverpackungen verbessern werden, umfassen:
Smarte Integration: Einbettung von NFC‑Chips oder QR‑Codes für Rückverfolgbarkeit und Patienteneinbindung, in Übereinstimmung mit der regulatorischen Akzeptanz von Alu‑Alu‑Verpackungen.
Next‑Gen‑Laminaten: Mischungen aus PE oder PLA mit Aluminiumkern zielen auf verbesserte Recyclingfähigkeit ab, ohne die Barriereeigenschaften zu beeinträchtigen, und unterstützen die Nachhaltigkeit bei Pharma‑Verpackungslösungen.
Nano‑Laminaten:Ultradünne mehrschichtige Aluminiumfolien können Kaltumformfähigkeit mit geringerer Masse verbinden und so Innovationen bei pharmazeutischen Verpackungsmaterialien vorantreiben.
Automatisierte Qualitätskontrolle:KI-gestützte Vision-Systeme können Versiegelungsfehler und Anomalien in der Folienkonsistenz in Echtzeit erkennen und so die Integrität pharmazeutischer Verpackungsbarrieren sicherstellen.
Diese Entwicklungen werden den Premiumstatus von Alu‑Alu erhalten und die sich wandelnden Anforderungen in der Pharmaindustrie unterstützen, wobei die Vorteile von Alu‑Alu-Blisterverpackungen wie überlegene Feuchtigkeitskontrolle im Vergleich zu Kunststoffflaschen vs aluminum blisters for moisture control hervorgehoben werden.
Praktische Tipps für Pharma‑Verpackungsteams
Um eine erfolgreiche Implementierung von Alu‑Alu in Ihrem pharmazeutischen Verpackungsprozess sicherzustellen:
Führen Sie Barrieretests frühzeitig in der Formulierungsentwicklung durch, um die Auswirkungen der Verpackungsdurchlässigkeit auf Feuchtigkeit zu bewerten.
Validieren Sie Kaltumform‑ und Versiegelungsprozesse vor dem Serienlauf, insbesondere bei Verwendung von kaltumgeformten Folie‑Folie‑Blistern.
Berücksichtigen Sie ausreichend Platz für Druckinformationen, da Folienoberflächen undurchsichtig sind, und bedenken Sie die Funktionen verschiedener pharmazeutischer Verpackungsarten.
Entwerfen Sie Stabilitätsstudien in Übereinstimmung mit den ICH‑Zonen unter Verwendung von Alu‑Alu‑Packungen; stellen Sie sicher, dass diese Studien pharmazeutische Stabilitätstestmethoden berücksichtigen.
Bauen Sie Recycling‑Partnerschaften auf, um Closed‑Loop‑Programme zu unterstützen, und prüfen Sie zugleich Optionen wie den Einsatz von Trockenmitteln in der Verpackung zur Verbesserung der Arzneimittelstabilität.
Schulen Sie Bediener in Reinraumprotokollen und Materialhandhabung und betonen Sie die Bedeutung korrekter Handhabungstechniken beim Vergleich pharmazeutischer Verpackungsmaterialien.
Vergleichen Sie zudem bei der Betrachtung der Arzneimittelstabilität alu‑alu‑Blisterverpackungen mit Kunststoffflaschen und Trockenmitteln, um optimale Ergebnisse zu erzielen.
Fazit
Wenn Produktintegrität, Sicherheit und Compliance nicht kompromittiert werden dürfen, Alu‑Alu‑Blisterverpackungen sind unvergleichlich unter den verschiedenen pharmazeutischen Blisterverpackungsarten. Obwohl komplexer und kostenintensiver, rechtfertigen ihre außergewöhnlichen Barriereeigenschaften—insbesondere die Barriereeigenschaften von Alu‑Alu‑Verpackungen—und ihr regulatorischer Status die Investition, insbesondere für kritische, feuchtigkeitsempfindliche Medikamente.
Da die Nachfrage nach wirksamer Verpackung für orale feste Arzneiformen wächst, werden weitere Innovationen und umweltfreundliche Materialien die Relevanz von Alu‑Alu stärken. In einer Ära, die Sicherheit, Rückverfolgbarkeit und Nachhaltigkeit fordert, ist das Verständnis der Zusammensetzung und Struktur von Alu‑Alu‑Blisterverpackungen unerlässlich. Diese Art der Verpackung gewährleistet nicht nur die notwendigen Schutzstufen, sondern integriert auch kindersichere Merkmale pharmazeutischer Verpackungen zur Erhöhung der Sicherheit.
Letztlich, wenn wir die Landschaft der Verpackungsmaterialien in der pharmazeutischen Industrie erkunden, wird der Vergleich von Alu‑Alu und alu‑PVC‑Blistern hinsichtlich Schutzwirkung die einzigartigen Vorteile hervorheben, die Aluminium als pharmazeutisches Verpackungsmaterial bietet. Alu‑Alu bleibt das Fundament hochwertiger pharmazeutischer Verpackungen.
Häufig gestellte Fragen (FAQs)
1. Was ist Alu‑Alu‑Blisterverpackung und welche Materialien werden bei ihrer Herstellung verwendet?
Alu‑Alu‑Blisterverpackungen bestehen aus einer Aluminiumfolie als Boden und einem Deckel, der aus einem dreilagigen Laminat besteht, das typischerweise OPA (oriented Polyamide), Aluminium und PVC (Polyvinylchlorid) umfasst. Diese kaltumgeformte, undurchsichtige und robuste Verpackung gewährleistet einen außergewöhnlichen Produktschutz.
2. Was sind die wichtigsten Vorteile von Alu‑Alu‑Blisterverpackungen gegenüber thermoformierten Blistern?
Alu‑Alu‑Blisterverpackungen bieten überlegene Barriereleistung gegen Feuchtigkeit, Sauerstoff und Licht, vollständige Undurchsichtigkeit für chemische und mikrobielle Beständigkeit, verlängerte Haltbarkeit, manipulationssichere Eigenschaften, Recyclingfähigkeit und verbesserte Produktintegrität im Vergleich zu thermoformierten Blistern, die geringere Barriereeigenschaften aufweisen.
3. Wie entspricht Alu‑Alu‑Verpackung den pharmazeutischen regulatorischen Standards?
Alu‑Alu‑Blisterverpackungen erfüllen strenge regulatorische Anforderungen einschließlich WHO Annex 9, ICH Q10‑Richtlinien, ISO 11607‑Normen, das High‑Barrier‑System der FDA im Rahmen der Container‑Closure Guidance, EU Annex 13 für Prüfpräparate und Indiens Schedule M für feuchtigkeitsempfindliche Produkte und gewährleisten so Sicherheit und Compliance in pharmazeutischen Anwendungen.
4. Wie trägt Alu‑Alu‑Blisterverpackung zur Nachhaltigkeit und zu künftigen Innovationen in der Pharmaverpackung bei?
Alu‑Alu‑Verpackungen sind innerhalb bestehender Infrastrukturen vollständig recycelbar und weisen einen geringeren Lebenszyklus‑CO2‑Fußabdruck als Alternativen mit gemischten Materialien auf. Zu den Innovationen gehören die intelligente Integration von NFC‑Chips oder QR‑Codes für Rückverfolgbarkeit und Patientenbindung, die Entwicklung von next‑generation PE/PLA‑Laminaten mit Aluminiumkernen, Nano‑Laminaten mit ultradünnen mehrschichtigen Folien und KI‑gestützten automatisierten Qualitätskontrollsystemen, die sowohl die ökologischen Eigenschaften als auch die funktionale Leistung verbessern.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Mehr aus Pharma-Produktion
Alle Artikel →
Compliance in der Pharmaherstellung 2025: Wichtige Vorschriften und Best Practices, die Sie kennen sollten

Verbesserung der Flexibilität in der Pharmafertigung: Agile Fertigung und schnelle Skalierung

Discussion