Enquête sur des excursions récurrentes en salle blanche : une étude de cas dans des environnements Grade A/B
Découvrez comment résoudre des excursions récurrentes en salle blanche Grade A/B grâce au CAPA, au contrôle du flux d'air et à la prévention de la contamination.

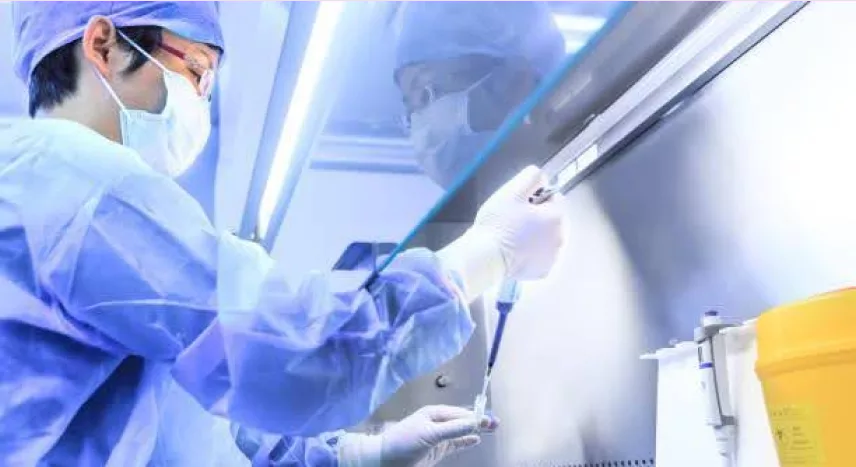
Le maintien du contrôle des environnements aseptiques est l’un des aspects les plus difficiles de la fabrication pharmaceutique. Même de légères déviations des paramètres environnementaux des salles blanches peuvent compromettre la stérilité du produit, entraîner des investigations coûteuses et présenter un risque de non-conformité réglementaire.Continuesurveillance des particules non viables en salles blanches joue un rôle crucial pour identifier ces déviations avant qu’elles n’évoluent en événements de contamination majeurs.
Parmi ces défis, les excursions récurrentes, en particulier dans les zones Grade A et Grade B, comptent parmi les plus graves, car elles indiquent des problèmes persistants ou systémiques de contrôle de la contamination plutôt que des événements isolés.
Cette étude de cas examine comment des excursions récurrentes dans les zones Grade A/B peuvent être investiguées et résolues.Comprendre l’impact de laincubation simple vs double dans la surveillance environnementale est également essentiel pour une analyse précise des tendances microbiologiques lors des investigations.
Elle fournit un aperçu des sources de contamination, des stratégies d’investigation, de l’analyse des données et des enseignements tirés qui peuvent renforcer la Contamination Control Strategy (CCS) globale et améliorer les performances des salles blanches.

Comprendre les environnements Grade A/B
En conditionnement aseptique, les salles blanches sont classées selon la propreté de l’air et les exigences opérationnelles. Les zones Grade A et Grade B représentent les niveaux de contrôle les plus élevés, tels que définis par l’Annexe 1 de l’UE GMP et la norme ISO 14644-1.
- Classe A : Il s’agit de la zone critique où les produits stériles sont exposés à l’environnement — par exemple lors du remplissage, de l’étanchéification ou des transferts aseptiques. Un flux d’air unidirectionnel et une filtration haute efficacité maintiennent un environnement ultra-propre avec une limite maximale de 3,520 particules (≥0,5 μm) par mètre cube « at rest » et pratiquement zéro en fonctionnement.
- Classe B : Elle sert d’environnement de fond pour les opérations Grade A, soutenant les activités aseptiques. Elle doit maintenir des limites strictes en particules et en microbiologie pour empêcher la migration de contamination vers la zone critique.
Des excursions récurrentes dans l’un ou l’autre grade signifient que les mesures de contrôle de la contamination ne fonctionnent pas comme prévu, nécessitant une investigation structurée et approfondie des causes profondes.
La situation : identification du problème
Une installation de production d’injectables stériles a commencé à observer des excursions répétées lors de la surveillance environnementale (EM) dans sa zone de fond Grade B. Ces excursions impliquaient des nombres élevés de particules non viables et des récupérations microbiennes occasionnelles lors d’opérations dynamiques. Bien que chaque excursion fût individuellement dans des limites d’action acceptables, leur fréquence et leur schéma de récurrence ont suscité des inquiétudes quant à d’éventuels problèmes de contrôle sous-jacents.

Les déviations se produisaient principalement :
- Près de l’enceinte de la ligne de remplissage pendant les opérations de lot.
- Lors des changements d’équipement ou des interventions de routine sur la ligne.
- Parfois après les tests d’intégrité des filtres et les activités de maintenance.
Cela a déclenché une investigation à grande échelle menée par les équipes Assurance Qualité (QA) et Microbiologie, axée sur les sources de contamination viables et non viables.Le rôle du microbiologiste dans le cadre HACCP pharmaceutique est tout aussi important pour identifier les voies de contamination liées au processus.
Approche d’investigation
L’établissement a adopté une stratégie d’investigation systématique et basée sur le risque, guidée par les principes de l’ICH Q9 (Quality Risk Management) et de l’Annexe 1 des GMP de l’UE. L’approche s’est déroulée en quatre phases clés :
- Revue des données et analyse des tendances
- Identification des sources
- Actions correctives et préventives (CAPA)
- Vérification de l’efficacité et surveillance
Chaque phase a été exécutée avec soin en s’appuyant sur des contributions multidisciplinaires des équipes de production, d’ingénierie et de contrôle qualité.

1. Revue des données et analyse des tendances
La première étape a consisté à collecter et examiner les données historiques d'EM, en se concentrant sur les résultats viables (microbiologiques) et non viables (particulaires) des six mois précédents.
L'analyse a révélé plusieurs schémas :
- Les excursions étaient regroupées pendant des séries de production spécifiques impliquant un type de produit particulier.
- Des taux non viables élevés ont souvent été détectés avant les récupérations microbiologiques.
- Les pics de particules coïncidaient avec des interventions manuelles, des arrêts de ligne et des réglages des composants de la machine de remplissage.
Cela suggérait un lien potentiel entre l'activité des opérateurs, les perturbations du flux d'air et des facteurs de conception des équipements. Les données de température, d'humidité, de pression différentielle et d'intégrité des filtres HEPA ont également été évaluées, mais aucune déviation majeure n'a été constatée pour ces paramètres.
2. Identification des sources
Une analyse approfondie des causes profondes (RCA) a été menée à l'aide de diagrammes en arête de poisson (Ishikawa) et de l'analyse des 5 pourquoi pour identifier les sources possibles de contamination. L'enquête a couvert les catégories suivantes :
a) Pratiques du personnel : Le personnel a été observé effectuant des interventions à proximité du trajet ouvert des flacons. Les registres de conformité à l'habillage ont montré quelques cas de recouvrement incomplet des tenues. Certains opérateurs étaient nouveaux sur la ligne aseptique et avaient une expérience limitée du comportement aseptique dynamique.
b) Conception et maintenance des équipements : Les gants d'isolateur et les ports de transfert de la machine de remplissage ont été inspectés. Une usure mineure des poignets de gants et de petites rayures sur les surfaces en acier inoxydable ont été identifiées, susceptibles de piéger des particules.Adoption de technologies de systèmes fermés pour la fabrication aseptique qui peuvent minimiser l'interaction directe de l'opérateur et réduire significativement les risques de contamination. De plus, des études de visualisation du flux d'air ont révélé une turbulence mineure près du bol d'obturateurs, ce qui pourrait permettre aux particules de circuler dans le flux d'air unidirectionnel de Grade A.
c) Nettoyage et désinfection : L'examen des registres de nettoyage et des rotations de désinfectants a indiqué que le temps de contact des agents sporicides n'était pas toujours constant. Les tests de surface ATP (adénosine triphosphate) ont montré des valeurs légèrement élevées près de la base de la machine de remplissage, suggérant des inefficacités de nettoyage dans les zones difficiles d'accès.
d) Contrôles environnementaux : Les données de performance HVAC ont été examinées, révélant de légères fluctuations de la vitesse de l'air près des filtres HEPA adjacents à la zone de remplissage. Bien que toujours conformes aux spécifications, la réduction de l'uniformité pourrait avoir contribué à une accumulation occasionnelle de particules.
e) Manipulation des matériaux et des composants : Les investigations ont montré que le transfert des obturateurs et des flacons via la boîte de transfert de matériaux n'était pas toujours synchronisé avec les temps de stabilisation de la pression d'air, ce qui pourrait compromettre momentanément la cascade de pression entre les zones Grade B et Grade A.
3. Actions correctives et préventives (CAPA)
Sur la base des conclusions, un plan CAPA complet a été mis en œuvre, couvrant le confinement immédiat, l'optimisation des processus et les améliorations de contrôle à long terme.De nombreuses installations peuvent améliorer leurs performances en intégrant des stratégies de contrôle de la contamination pour les installations brownfield dans leurs opérations aseptiques existantes.

4. Vérification de l'efficacité et surveillance
Après la mise en œuvre du CAPA, un exercice de requalification a été réalisé dans les zones Grade A et Grade B. Cela comprenait la surveillance environnementale en conditions dynamiques pour trois séries de production consécutives. Les résultats ont montré une amélioration significative — aucune excursion n'a été observée et les comptes de particules globaux ont diminué de plus de 60 % par rapport aux moyennes précédentes.
De plus, les rapports de tendance de routine au cours du trimestre suivant ont confirmé des conditions stables et conformes, validant l'efficacité des mesures CAPA.Les méthodes microbiologiques rapides pour la surveillance des salles blanches modernes peuvent encore optimiser le temps de détection et améliorer le contrôle proactif dans les environnements aseptiques.

Façons efficaces de prévenir les excursions récurrentes
a) Mettre en place des programmes de surveillance proactifs
Établir des systèmes de surveillance continue pour les particules viables et non viables dans les zones critiques. Les systèmes automatisés fournissent des alertes en temps réel, permettant une action immédiate avant la propagation de la contamination. La surveillance doit être conçue en fonction du risque du processus et des points de contrôle critiques plutôt que selon des calendriers fixes.
b) Renforcer la formation et la qualification du personnel
Veiller à ce que tous les opérateurs suivent une formation rigoureuse aux techniques aseptiques, incluant des sessions d'observation basées sur le comportement. Les formations de remise à niveau doivent insister sur les mouvements appropriés, la réduction des interventions et le respect des protocoles d'habillement. Des mentors expérimentés peuvent superviser le personnel nouveau pour garantir la cohérence des procédures.
c) Réaliser des études routinières de visualisation du flux d'air
La cartographie des flux d'air doit être effectuée lors de l'installation des équipements, de la maintenance et après toute modification de l'agencement. Les études à la fumée permettent de visualiser le flux unidirectionnel, d'identifier les zones de turbulence et de confirmer la protection des zones critiques lors des interventions.
d) Entretenir rigoureusement les équipements et les filtres
Tous les équipements, gants d'isolateur et filtres HEPA doivent être inspectés et entretenus selon un calendrier documenté. Les tests d'intégrité des filtres et les contrôles de la vitesse d'air garantissent que l'apport d'air propre reste uniforme dans l'ensemble de la zone de travail.
e) Intégrer la gestion des données avec la CCS
Consolider les données EM, HVAC et de processus dans une plateforme numérique unique. Les outils d'analyse des tendances et les tableaux de bord pilotés par l'IA peuvent identifier des corrélations et prédire les risques de contamination, permettant des interventions proactives.
f) Renforcer la validation du nettoyage et de la désinfection
S'assurer que les désinfectants sont permutés de manière appropriée et validés pour leur efficacité contre un large spectre de micro-organismes. Standardiser les méthodes d'application, les outils et les temps de contact pour éliminer la variabilité. La surveillance des performances de nettoyage par des tests ATP ou des prélèvements de surface vérifie la constance.
En mettant en œuvre ces bonnes pratiques, les sites peuvent prévenir la récurrence des excursions environnementales, maintenir la conformité aux normes réglementaires et garantir une qualité produit constante.

Derniers mots
Les excursions récurrentes dans les salles blanches Grade A/B sont plus que des écarts isolés — elles sont des indicateurs de problèmes plus profonds dans le contrôle de la contamination. Cette étude de cas montre comment une investigation structurée, une collaboration interfonctionnelle et une prise de décision fondée sur les données peuvent identifier les causes profondes et conduire à des améliorations durables.
Grâce à une surveillance basée sur le risque, une discipline opérateur améliorée et des outils analytiques avancés, les fabricants peuvent passer d'enquêtes réactives à une prévention proactive de la contamination. En fin de compte, maintenir le contrôle dans des environnements aseptiques n'est pas seulement une exigence de conformité, mais un engagement fondamental en faveur de la sécurité des patients et de l'excellence produit.
Pour maintenir ces gains en matière de contrôle de la contamination dans le temps, les sites doivent également mettre en œuvre procédures de transfert de matériaux conformes à l'Annexe 1 qui minimisent les risques particulaires et microbiologiques lors de chaque déplacement entre zones contrôlées.
FAQ
1. Qu'entend-on par excursions récurrentes dans les salles blanches Grade A/B ?
Il s'agit d'écarts répétés par rapport aux limites environnementales dans les zones critiques, indiquant des risques potentiels de contamination. Les excursions récurrentes peuvent compromettre la stérilité du produit et la conformité réglementaire.
2. Comment enquête-t-on sur les excursions récurrentes ?
Par une approche structurée : revue des données EM, identification des tendances, évaluation du personnel et des équipements, analyse des procédures de nettoyage et réalisation d'une analyse des causes profondes, suivies d'actions correctives et préventives (CAPA).
3. Comment peut-on prévenir les excursions récurrentes ?
Par une surveillance proactive, une formation appropriée des opérateurs, des contrôles des flux d'air, un entretien régulier des équipements, un nettoyage validé et une analyse des tendances fondée sur les données pour détecter et corriger les problèmes précocement.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Plus dans Microbiologie & CCS
Tous les articles →
Échantillonnage d'air actif vs plaques de sédimentation vs plaques de contact

Définir les niveaux d'alerte et d'action EM (Grades A–D) : Guide pratique pour les professionnels de la pharmacie

Discussion