Confezionamento in blister Alu-Alu: conformità e vantaggi
Scopri perché il blister Alu-Alu è lo standard per prodotti farmaceutici sensibili all'umidità e ad alto valore.
Introduzione
In un magazzino in Normandia, un lotto di potenti compresse antivirali non superò i test di stabilità a causa di forti fluttuazioni di umidità. Le compresse, confezionate in blister standard in PVC, persero una parte significativa della potenza — un rischio sia per la sicurezza dei pazienti sia per la conformità normativa nel packaging farmaceutico. In risposta, lo sponsor passò d'urgenza a Confezionamento in blister Alu‑Alu (cold‑form). Questa decisione, sebbene costosa, si rivelò essenziale, ribadendo una verità: per i farmaci sensibili all'umidità e i medicinali ad alto valore, il blister Alu‑Alu rimane insostituibile.
Alu‑Alu offre un livello premium di protezione barriera nel packaging dei farmaci che non ha eguali rispetto ad altri tipi di blister. Questa guida ne esplora la struttura, i processi produttivi, le norme di conformità, i pro e i contro, le considerazioni sui costi nel packaging in blister e le tendenze emergenti nel confezionamento farmaceutico in una panoramica dettagliata di 2.000 parole. Scopri i vantaggi del packaging Alu‑Alu e perché è cruciale per mantenere l'integrità dei farmaci sensibili all'umidità.
Che cos'è il blister Alu‑Alu?
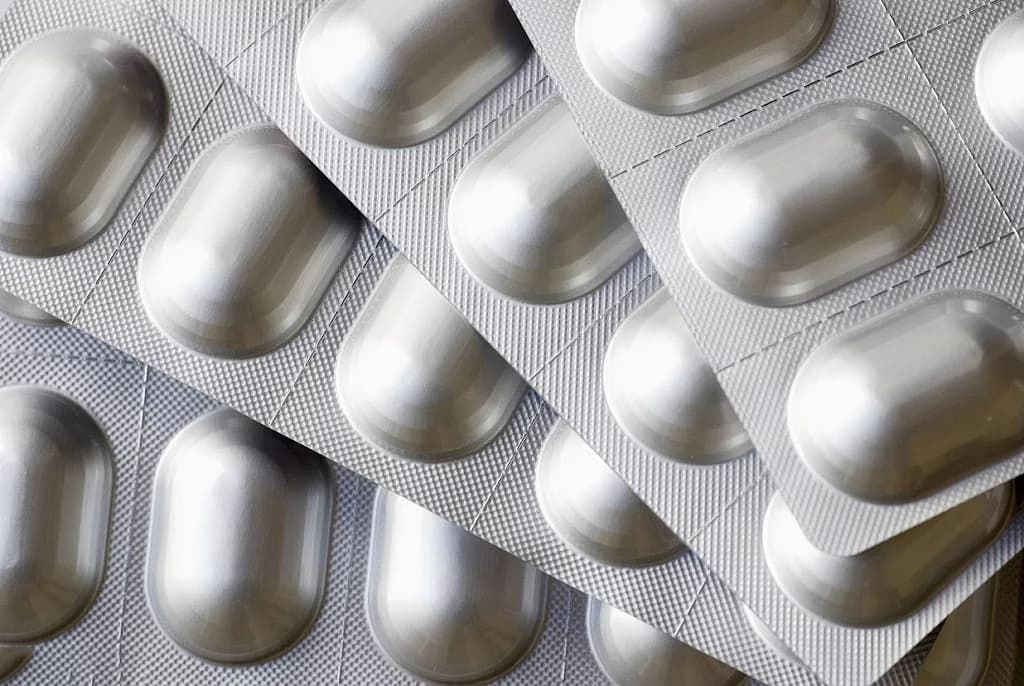
Il blister Alu‑Alu, spesso chiamato cold‑form blister, utilizza una specifica composizione di alu-alu che include foglio di alluminio sia per la base sia per il coperchio. La base tipicamente consiste in un laminato a tre strati: poliammide orientata (OPA) per resistenza e resilienza durante la formatura; un nucleo in alluminio per un'ottima protezione barriera; e uno strato di sigillo—di solito PVC o un'alternativa priva di PVC—che si lega con il foglio di chiusura. Questo accurato assemblaggio garantisce la durabilità dei blister alu-alu.
Il processo produttivo dei blister alu-alu inizia con il processo di formatura a freddo, dove il laminato di base viene battuto in cavità precise a temperatura ambiente. Le compresse vengono quindi inserite, seguite dalla saldatura termica con un foglio di chiusura in alluminio compatibile sotto calore e pressione. Infine, i pack vengono tagliati, stampati e preparati per la distribuzione. A differenza dei pack termoformati che utilizzano plastiche trasparenti, gli Alu‑Alu sono opachi ma estremamente resistenti, rendendoli una scelta ideale per farmaci sensibili e prodotti che richiedono protezione avanzata. Questo contrasto evidenzia i vantaggi del packaging alu-alu in termini di durabilità rispetto ai pack termoformati.
Perché l'Alu‑Alu è essenziale in campo farmaceutico
Il packaging Alu‑Alu svolge un ruolo cruciale nell'industria farmaceutica grazie alle sue proprietà uniche che garantiscono la sicurezza e l'efficacia dei medicinali. Una delle ragioni principali della sua importanza è l'eccellente barriera contro umidità e ossigeno, che proteggono i farmaci sensibili dalla degradazione.
Inoltre, l'Alu‑Alu fornisce protezione dalla luce nel packaging dei farmaci, salvaguardando i prodotti dalla fotodegradazione causata dall'esposizione alla luce solare. Ciò è particolarmente vitale per applicazioni di alu-alu negli steroidi e nei farmaci oncologici, dove mantenere l'integrità degli ingredienti attivi è essenziale.
Inoltre, la resistenza chimica e microbica offerta dai materiali Alu‑Alu aiuta a prevenire la contaminazione e garantisce che i farmaci rimangano stabili per tutta la loro shelf-life. Estendendo la shelf-life con il packaging alu-alu, i produttori possono assicurare che i medicinali mantengano la loro potenza fino al momento dell'utilizzo da parte dell'utente finale.
La sicurezza evidenziabile contro manomissioni nei pack farmaceutici è un'altra caratteristica importante dell'Alu‑Alu, fornendo un ulteriore livello di protezione per i pazienti. Questo è particolarmente critico in un settore dove i rischi meccanici e l'integrità del prodotto sono fondamentali.
In sintesi, l'importanza dell'alu-alu in ambito farmaceutico non può essere sopravvalutata, poiché affronta efficacemente diverse sfide come il controllo dell'umidità, l'esposizione alla luce, la stabilità chimica e la sicurezza—rendendolo una scelta indispensabile per le soluzioni moderne di packaging dei farmaci.
Barriera contro umidità e ossigeno
Il nucleo in alluminio nel blister Alu‑Alu crea uno scudo impermeabile contro il vapore acqueo e l'ossigeno—due principali cause della degradazione dei farmaci. Questa barriera contro l'umidità nel packaging dei farmaci è essenziale per formulazioni altamente sensibili all'umidità, poiché assicura una stabilità ottimale proteggendo da umidità, ossigeno e luce. I vantaggi del nucleo in alluminio includono la capacità di prevenire la degradazione del principio attivo e mantenere l'integrità dei prodotti farmaceutici offrendo una protezione efficace contro l'ossigeno nei prodotti farmaceutici.
Protezione dalla luce nel packaging farmaceutico
A differenza dei blister termoformati trasparenti, l'Alu‑Alu è completamente opaco, fornendo una protezione superiore dalla luce nel packaging farmaceutico. Questa opacità protegge efficacemente i farmaci dall'esposizione ai raggi UV dannosi che potrebbero degradare composti sensibili e portare alla formazione di prodotti di degradazione.
Prevendo l'esposizione alla luce visibile e ai raggi UV, i blister Alu‑Alu assicurano che l'integrità degli ingredienti attivi venga mantenuta, rendendoli una scelta ideale per prodotti che richiedono un controllo rigoroso dell'umidità relativa (RH) e delle condizioni di luce.
Inoltre, se utilizzati in combinazione con dissecanti come barattoli di gel di silice o bustine di gel di silice, questi pack opachi offrono una protezione migliorata contro l'umidità e salvaguardano ulteriormente la qualità dei prodotti farmaceutici sensibili.
Resistenza chimica e microbica
La resistenza chimica nel packaging dei farmaci del foil è cruciale per prevenire la contaminazione chimica e garantire la stabilità degli ingredienti farmaceutici attivi (API) al suo interno. La sua robusta integrità strutturale — caratteristica dei blister alu-alu — combinata con le sigillature ermetiche nei pack farmaceutici, protegge efficacemente contro la contaminazione microbica, svolgendo così un ruolo vitale nella prevenzione della contaminazione microbica. Queste caratteristiche sono essenziali per proteggere la sicurezza del paziente e mantenere la potenza di formulazioni sensibili che possono contenere eccipienti come microcrystalline cellulose, lattosio, e croscarmellose sodica. Inoltre, la resistenza alla manomissione offerta da queste sigillature garantisce che l'integrità del prodotto rimanga intatta per tutto il suo ciclo di vita.
Estensione della shelf-life
Il confezionamento in blister Alu‑Alu estende significativamente la shelf life di un prodotto grazie alle sue eccezionali proprietà barriera per la stabilità della catena di fornitura. Queste proprietà sono cruciali per mantenere l’efficacia durante catene di fornitura lunghe o condizioni climatiche instabili, garantendo la resilienza alle condizioni climatiche nello stoccaggio dei farmaci. Proteggendo efficacemente da umidità e ossigeno, il packaging Alu‑Alu svolge un ruolo fondamentale nella gestione della shelf life farmaceutica.
Inoltre, quando si considera l’estensione della shelf life con il confezionamento in blister, è importante esplorare come i dissecanti migliorino la shelf life nel packaging farmaceutico. Ad esempio, la presenza di magnesium stearate nelle formulazioni può influenzare la stabilità complessiva del prodotto pur completando le qualità protettive del confezionamento Alu‑Alu.
Sicurezza anti-manomissione
Il confezionamento in blister alluminio-alluminio, comunemente noto come Alu‑Alu, richiede un accesso deliberato, offrendo una solida protezione contro l’accesso non autorizzato ai farmaci. Le caratteristiche di evidenza di manomissione dei blister Alu‑Alu assicurano che qualsiasi rottura nel sigillo di alluminio sia immediatamente evidente, rendendo la manomissione rara. L’integrità del sigillo di alluminio è cruciale per mantenere la sicurezza e l’efficacia dei prodotti sensibili.
Questa combinazione di protezione contro i pericoli ambientali e resistenza strutturale spiega perché Alu‑Alu rimane lo standard per steroidi, farmaci oncologici, ormoni e OTC ad alto valore come enzimi o antiossidanti. Inoltre, quando si considera la stabilità dei farmaci confezionati in Alu‑Alu, è essenziale esplorare metodi accelerati di valutazione della stabilità come ASAP. Questi metodi possono fornire preziose informazioni su come fattori quali l’assorbimento di umidità e gli effetti dell’umidità relativa all’interno delle confezioni influenzino la qualità complessiva dei farmaci.
Per i prodotti che richiedono soluzioni di confezionamento alternative, le bottiglie in polietilene ad alta densità (HDPE) sono spesso prese in considerazione per la loro durabilità e resistenza a vari fattori ambientali. Tuttavia, le proprietà uniche dei blister in alluminio le rendono indispensabili per preservare l’integrità di formulazioni farmaceutiche sensibili.
Analisi comparativa: Alu‑Alu vs. altri tipi di blister
In questa analisi comparativa dei tipi di blister, i blister Alu‑Alu superano i concorrenti pur riconoscendo i compromessi rispetto a opzioni come i blister Alu‑PVC e i pack PVC/PVDC:
Prestazioni barriera: Nel confronto delle prestazioni barriera, Alu‑Alu offre la protezione più forte contro umidità, ossigeno e luce. Al contrario, Alu‑PVC fornisce una barriera parziale, mentre il polivinilidencloruro (PVDC) è adeguato solo per farmaci a bassa sensibilità.
Opacità: Le differenze di opacità nei blister sono significative; Alu‑Alu offre opacità completa rispetto alla trasparenza di altri pack.
Costo e velocità: Per quanto riguarda costo e velocità di produzione, Alu‑Alu è più costoso e più lento da produrre ma giustificato per prodotti critici.
Riciclabilità: La riciclabilità dell’alluminio rispetto ai pack in materiali misti è rilevante, poiché la struttura esclusivamente in alluminio rende Alu‑Alu più rispettoso dell’ambiente rispetto a quelli che combinano materiali diversi.
Questa analisi evidenzia i vantaggi unici del confezionamento in blister Alu‑Alu in vari aspetti essenziali.
Scienza dei materiali e strutture laminate nei blister
La scienza dei materiali nelle lamine alu-alu utilizza varie strutture laminate per ottimizzare le prestazioni:
Le strutture standard a tre strati (OPA/Al/PVC) bilanciano durabilità e sigillatura, rendendole essenziali nei benefici e nei limiti dei blister alu-PVC.
Le versioni potenziate aggiungono ulteriori strati di PVC, migliorando la rigidità del film e la maneggevolezza pur garantendo un efficace cold forming.
Le laminazioni emergenti senza PVC come OPA/Al/PE stanno guadagnando terreno grazie a una migliore riciclabilità—sebbene le caratteristiche di sigillatura possano differire.
I parametri tecnici chiave includono uno spessore delle pareti uniforme per garantire una sigillatura omogenea, sistemi di verniciatura di qualità per prevenire la delaminazione e l’ottimizzazione dello spessore della lamina per il processo di formatura a freddo. Questi fattori sono cruciali per mantenere la protezione barriera consentendo processi produttivi efficienti.
Apparecchiature di produzione e controlli di qualità
La produzione di blister Alu‑Alu richiede apparecchiature di produzione specializzate per Alu‑Alu e rigorosi controlli di qualità nella produzione di blister. Le macchine per blister a formatura a freddo modellano le cavità utilizzando sensori di immagine e profondità e operano più lentamente rispetto alle linee di termoformatura. Queste macchine sono essenziali nel processo di produzione del packaging per garantire una sagomatura precisa dei blister.
I sistemi di sigillatura a caldo sono calibrati con cura per temperatura, pressione e tempo di contatto precisi, assicurando che l’integrità dei blister sia mantenuta. Ambienti puliti e privi di polvere sono essenziali, poiché anche difetti di micrometri nella lamina possono compromettere l’integrità.
Durante il processo di produzione dei blister alu-PVC, ispezioni visive in linea, test automatici di tenuta e controlli dimensionali mantengono la qualità durante la produzione. Ogni turno esegue controlli statistici—compresi test di forza di distacco del sigillo e test della barriera all’umidità—per garantire prestazioni coerenti e conformità agli standard di qualità.
Conformità normativa
Garantire la conformità normativa per il packaging alu-alu è essenziale nell’industria farmaceutica. L’aderenza agli standard globali per il packaging farmaceutico non solo garantisce la sicurezza e l’efficacia dei prodotti ma si allinea anche a linee guida chiave come WHO Annex 9.
Quando si sviluppa un packaging blister ad alta barriera, è cruciale considerare i principi di ISO 11607, che delineano i requisiti per i sistemi barriera sterili. Inoltre, l’incorporazione dei processi di convalida ICH Q10 assicura che i sistemi di gestione della qualità siano efficacemente implementati durante l’intero ciclo di produzione.
L’utilizzo di materiali alu alu appropriati che soddisfano questi standard normativi aiuterà a mantenere l’integrità del prodotto e a garantire la conformità con le normative internazionali.
Standard globali per il confezionamento in blister Alu‑Alu
Allegato 9 dell'OMSsottolinea l'integrità della barriera nel packaging per la protezione dei farmaci, evidenziando l'importanza di pratiche conformi nel confezionamento farmaceutico.
ICH Q10integra la convalida Alu‑Alu nel sistema di qualità farmaceutico, assicurando l'aderenza alle normative nazionali per i blister alu-alu.
ISO 11607linee guida—pur essendo progettate per il packaging sterile—sono in linea con i principi del cold‑form Alu‑Alu e con i requisiti dell'Allegato 13 dell'EMA dell'UE.
Considerare inoltre la FDA Container-Closure Guidance e la compatibilità con USP <661> nella selezione dei materiali per il imballaggio secondario e terziario nell'industria farmaceutica. Garantire che tutti i processi siano conformi agli standard di conformità India CDSCO Schedule M per mantenere l'integrità e la sicurezza del prodotto.
Normative nazionali
FDA:Descrive Alu‑Alu come un sistema ad alta barriera secondo la Container‑Closure Guidance. È compatibile con USP <661> e si collega alle regole di serializzazione previste dal DSCSA. Inoltre, le normative FDA sottolineano l'importanza dei requisiti di testing per il packaging Alu‑Alu, inclusi i test di resistenza dei sigilli (ASTM F1886/F2096) per garantire l'integrità.
UE (EMA):Riconosce Alu‑Alu per i medicinali sperimentali ai sensi dell'Allegato 13 e supporta il packaging minimo per blister primari. La normativa considera anche fattori come il tasso di trasmissione del vapore acqueo (MVTR) per affrontare la sensibilità all'umidità dei prodotti confezionati.
India (CDSCO):Cita Alu‑Alu per prodotti sensibili all'umidità; lo Schedule M richiede la convalida del cold‑form e i test di integrità. Questo include l'esecuzione di test di delaminazione della lamina e la profilazione degli extractables and leachables per garantire la sicurezza e l'efficacia del prodotto.
Comprendendo queste normative nazionali, i produttori possono navigare efficacemente nella complessità delle fasi produttive per blister Alu‑Alu e Alu‑PVC.
Requisiti di test
I test critici per il packaging in blister alu-alu includono la resistenza dei sigilli secondo ASTM F1886/F2096 e la valutazione del tasso di trasmissione del vapore acqueo (MVTR), con un obiettivo ideale di ≤ 0.1 g/m²/day. Questi test sono essenziali per garantire una protezione efficace da umidità, luce e ossigeno, cruciale per l'estensione della shelf life dei prodotti farmaceutici. Inoltre, sono necessari test di delaminazione della lamina e la profilazione degli extractables and leachables per valutare le caratteristiche di resistenza alla manomissione e la riciclabilità della composizione in alluminio.
Quando si eseguono questi test, è anche importante considerare metodi di dynamic vapor sorption (DVS) per ottenere una comprensione completa dell'attività dell'acqua e del suo impatto sulla stabilità del prodotto. Inoltre, acquisire conoscenza sui requisiti normativi per il packaging farmaceutico garantirà la conformità e migliorerà l'efficacia complessiva della soluzione di confezionamento.
Vantaggi e limiti del packaging in blister Alu‑Alu
Il packaging in blister Alu‑Alu offre diversi vantaggi nell'industria farmaceutica, inclusa una protezione migliorata contro umidità e ossigeno. Tuttavia, è essenziale considerare i limiti dei blister Alu‑Alu, come i costi più elevati nel confezionamento farmaceutico rispetto ai metodi tradizionali.
Un vantaggio significativo è la possibilità di utilizzare efficacemente disidratanti a base di gel di silice all'interno di questi imballaggi, assicurando che i prodotti sensibili rimangano stabili nel tempo. Tuttavia, possono sorgere difficoltà nell'ispezione visiva a causa della natura opaca dei materiali utilizzati.
Inoltre, i produttori devono essere consapevoli delle differenze nei tassi di produzione quando optano per soluzioni di blister Alu‑Alu, poiché la complessità del processo può influire sull'efficienza complessiva. Infine, la logistica per confezioni più spesse deve essere pianificata con attenzione per far fronte al maggiore peso e volume durante la distribuzione.
Vantaggi
Offre la migliore protezione da umidità, luce e ossigeno, rendendolo ideale per prodotti sensibili all'umidità o all'ossidazione.
Estende significativamente la shelf life, specialmente quando si trattano API costosi che richiedono aspettative di lunga durata.
Altamente resistente alla manomissione, garantendo l'integrità del packaging in distribuzioni in climi ad alta umidità.
Completamente riciclabile grazie alla composizione interamente in alluminio.
Considerazioni come il confronto del tasso di trasmissione del vapore acqueo sono cruciali quando si decide di utilizzare il blister alu-alu per una protezione efficace dall'umidità nel confezionamento farmaceutico.
Limiti del packaging Alu‑Alu
Costi più elevati associati al confezionamento alu-alu.
L'ispezione visiva delle compresse non è possibile a causa della natura opaca delle strip pack.
Tassi di produzione più lenti rispetto ai blister tradizionali.
Confezioni più spesse possono richiedere una logistica adeguata, influenzando l'efficienza complessiva.
Per farmaci ad alto valore o critici, i compromessi sono superati dai benefici in termini di stabilità del prodotto e accettazione normativa. Ciò include fattori come l'evitamento di ritardi normativi e la riduzione dei costi a valle dovuti a fallimenti di stabilità. Inoltre, nel considerare modelli di pricing basati sul valore per i blister, l'impatto dell'umidità relativa sulla stabilità del farmaco è cruciale. L'esplorazione dei benefici e dei limiti della lamina di alluminio nel packaging dei farmaci mette anche in evidenza l'importanza di programmi come l'Accelerated Stability Assessment Program (ASAP) e strumenti come ASAPprime software per la modellazione della stabilità.
Quando usare il packaging in blister Alu‑Alu
Il packaging in blister Alu‑Alu dovrebbe essere prioritario quando i prodotti sono sensibili all'umidità o all'ossidazione, contengono API costosi o richiedono evidenza di manomissione. Ciò è particolarmente importante per articoli distribuiti in climi ad alta umidità o con aspettative di lunga shelf life. Esempi includono antibiotici, agenti oncologici, ormoni, generici ad alto costo e formulazioni biologiche secche.
Considerare i vantaggi del packaging in blister Alu‑Alu, come le sue superiori proprietà barriera e la capacità di proteggere ingredienti sensibili dai fattori ambientali. Inoltre, nella valutazione della sostenibilità del packaging Alu‑Alu, è essenziale esplorare opzioni come il riciclo dei blister in alluminio e l'uso di laminate senza PVC per minimizzare l'impatto ambientale.
Con l’allineamento crescente dell’industria farmaceutica agli impegni ESG, diventa fondamentale comprendere il confronto dell’impronta di carbonio lungo il ciclo di vita tra diversi tipi di imballaggio. Inoltre, se per motivi di sicurezza è necessario un imballaggio a prova di bambino, le blister Alu-Alu possono essere progettate per soddisfare questi requisiti garantendo al contempo protezione e integrità dei prodotti contenuti.
Tuttavia, è anche importante valutare gli svantaggi dell’imballaggio Alu-Alu in blister, come i possibili costi più elevati rispetto alle opzioni tradizionali o i limiti nel riciclo a seconda delle strutture locali.
Considerazioni sui costi
Sebbene l’imballaggio Alu‑Alu sia più costoso rispetto alle controparti Alu-PVC, può ridurre i costi a valle derivanti da guasti di stabilità o ritardi regolatori. Quando si valutano le considerazioni sui costi tra confezioni Alu-Alu e Alu-PVC, è essenziale riconoscere che la sua natura riciclabile supporta le iniziative green e si allinea alle future innovazioni nell’imballaggio Alu-Alu.
Inoltre, le blister premium realizzate con laminati di nuova generazione (PE, PLA) con nucleo in alluminio diventano un investimento strategico in modelli di pricing basati sul valore. Questi materiali avanzati non solo migliorano la protezione del prodotto, ma facilitano anche l’integrazione intelligente con chip NFC e codici QR per un maggiore coinvolgimento del consumatore.
Inoltre, l’adozione di nano-laminati per la capacità di cold-form e il controllo qualità automatizzato con sistemi di visione AI possono ulteriormente snellire i processi produttivi garantendo al contempo il rispetto degli aspetti di sicurezza. Nel valutare diverse opzioni di blister, considerate i compromessi tra PVC e PVDC nei blister per prendere decisioni informate che bilancino efficacemente costi e qualità.
Alu-Alu non è sempre la soluzione — a volte il PVC rivestito in PVDC raggiunge il giusto equilibrio tra barriera e costo. Ecco la panoramica completa materiale per materiale per aiutarvi a decidere.
→ Leggi: PVC, PVDC e altro: confronto dei materiali per blister per una protezione ottimale dei farmaci
Sostenibilità e riciclo
Alu‑Alu è completamente riciclabile nelle infrastrutture esistenti, rendendolo una scelta eccellente per sostenibilità nell’industria farmaceutica. Il passaggio a laminati privi di PVC migliora le credenziali ambientali e si allinea alla crescente domanda di partnership per il riciclo nei programmi a circuito chiuso. Quando l’alluminio viene riciclato, la sua impronta di carbonio sul ciclo di vita è significativamente inferiore rispetto a quella degli imballaggi multicomponente, come le opzioni alu alu vs pvc blister .
Man mano che le aziende farmaceutiche si impegnano in iniziative ESG, Alu‑Alu offre vantaggi sia protettivi sia ecologici. Le sue superiori proprietà barriera lo rendono ideale per prodotti sensibili all’umidità, permettendo ai team di comprendere i vantaggi del blister alu-alu per prodotti sensibili all’umidità efficacemente. Inoltre, l’incorporazione di Alu-Alu nella vostra strategia di confezionamento può supportare gli studi di stabilità con zone ICH assicurando che i principi attivi rimangano protetti durante tutto il loro ciclo di vita.
Per i team di confezionamento che cercano di ottimizzare i loro processi, prendere in considerazione la validazione del processo di cold-form e sigillatura con laminati Alu-Alu può migliorare l’integrità del prodotto supportando pratiche sostenibili. Inoltre, mentre esplorate lo sviluppo di formulazioni, non dimenticate l’importanza del test delle barriere nello sviluppo di formulazioni per valutare come diversi materiali interagiscono con l’umidità e altri fattori ambientali.
Scegliendo Alu-Alu, non solo date priorità alla protezione del prodotto ma contribuite anche a un futuro più sostenibile nel confezionamento farmaceutico.
Alu-Alu non è l’unica strada per ridurre l’impronta ambientale nei blister. Scoprite quali opzioni di laminati privi di PVC stanno ottenendo reale trazione nelle linee di produzione in questo momento.
→ Leggi: Blister senza PVC: soluzioni di packaging farmaceutico sostenibile
Innovazioni future nel blister Alu-Alu
Le tecnologie destinate a migliorare il blister Alu-Alu includono:
Integrazione intelligente: Inserimento di chip NFC o codici QR per tracciabilità e coinvolgimento del paziente, in linea con l’accettazione regolatoria delle confezioni Alu-Alu.
Laminati di nuova generazione: Miscugli di PE o PLA con nuclei in alluminio mirano a migliorare la riciclabilità senza compromettere le qualità barriera, supportando la sostenibilità nelle soluzioni di packaging farmaceutico.
Nano-laminati: Le ultra-sottili pellicole di alluminio multistrato possono combinare la capacità di formatura a freddo con una massa inferiore, favorendo l’innovazione nei materiali per il confezionamento farmaceutico.
Controllo qualità automatizzato: I sistemi di visione basati su AI possono rilevare in tempo reale difetti di sigillatura e anomalie nella consistenza del film, garantendo l’integrità delle barriere del confezionamento farmaceutico.
Questi sviluppi manterranno lo status premium dell’Alu-Alu e supporteranno le esigenze in evoluzione nel settore farmaceutico, evidenziando i vantaggi del blister alu-alu quali il controllo dell’umidità superiore rispetto alle bottiglie di plastica vs gli alveoli in alluminio per il controllo dell’umidità.
Consigli pratici per i team di confezionamento farmaceutico
Per garantire un’implementazione efficace di Alu‑Alu nel vostro processo di confezionamento farmaceutico:
Eseguire test di barriera precocemente nello sviluppo della formulazione per valutare l’impatto della permeabilità all’umidità del confezionamento.
Validare i processi di formatura a freddo e di sigillatura prima della produzione su scala completa, soprattutto quando si utilizza confezionamento in blister film-foil a formatura a freddo.
Prevedere spazio sufficiente per le informazioni stampate, poiché le superfici in lamina sono opache, e considerare le funzioni dei diversi tipi di confezionamento farmaceutico.
Progettare studi di stabilità allineati alle zone ICH utilizzando confezioni Alu‑Alu; assicurarsi che questi studi tengano conto dei metodi di test di stabilità farmaceutica.
Instaurare partnership per il riciclo a supporto di programmi a circuito chiuso mentre si esplorano opzioni come l’uso di essiccanti nel confezionamento per migliorare la stabilità del farmaco.
Formare gli operatori sui protocolli di cleanroom e sulla movimentazione dei materiali, enfatizzando l’importanza di adeguate tecniche di gestione nel confronto dei materiali per il confezionamento farmaceutico.
Inoltre, quando si considera la stabilità del farmaco, confrontare il blister alu-alu con le bottiglie di plastica e gli essiccanti per ottenere risultati ottimali.
Conclusione
Quando l’integrità del prodotto, la sicurezza e la conformità non possono essere compromesse, Confezionamento in blister Alu-Alu resta insuperato tra i vari tipi di blister farmaceutici. Pur essendo più complesso e costoso, le sue straordinarie proprietà barriera—in particolare le proprietà barriera dell’imballaggio Alu-Alu—e la sua posizione normativa giustificano l’investimento, soprattutto per medicinali critici e sensibili all’umidità.
Con l’aumentare della domanda di confezionamento per medicinali solidi orali , l’innovazione continua e i materiali ecocompatibili rafforzeranno la rilevanza di Alu‑Alu. In un’era che richiede sicurezza, tracciabilità e sostenibilità, comprendere la composizione e la struttura del blister Alu-Alu è essenziale. Questo tipo di confezionamento non solo garantisce i livelli di protezione necessari ma incorpora anche caratteristiche di confezionamento farmaceutico a prova di bambino per migliorare la sicurezza.
In definitiva, esplorando il panorama dei materiali da imballaggio nell’industria farmaceutica, il confronto tra i livelli di protezione dell’Alu-Alu e del blister alu-PVC metterà in evidenza i vantaggi unici che l’alluminio come materiale per imballaggio farmaceutico offre. Alu‑Alu rimane la pietra angolare del confezionamento farmaceutico di prima qualità.
Domande frequenti
1. Che cos’è il blister Alu-Alu e quali materiali vengono utilizzati nella sua costruzione?
Il blister Alu-Alu è costituito da una base e un cappuccio in lamina di alluminio realizzati tipicamente con un laminato a tre strati composto da OPA (Oriented Polyamide), Aluminum e PVC (Polyvinyl Chloride). Questo confezionamento ottenuto per formatura a freddo, opaco e durevole garantisce una protezione del prodotto eccezionale.
2. Quali sono i principali vantaggi del blister Alu-Alu rispetto ai blister termoformati?
Il blister Alu-Alu offre prestazioni barriera superiori contro umidità, ossigeno e luce, opacità completa per resistenza chimica e microbica, vita utile prolungata, sicurezza manomissione evidente, riciclabilità e integrità del prodotto migliorata rispetto ai blister termoformati che hanno proprietà barriera inferiori.
3. In che modo l’imballaggio Alu-Alu è conforme agli standard normativi farmaceutici?
Il blister Alu-Alu soddisfa requisiti normativi stringenti inclusi WHO Annex 9, ICH Q10, standard ISO 11607, il sistema ad alta barriera della FDA sotto la Container-Closure Guidance, EU Annex 13 per i medicinali sperimentali e lo Schedule M dell’India per prodotti sensibili all’umidità, garantendo sicurezza e conformità nelle applicazioni farmaceutiche.
4. In che modo il blister Alu-Alu contribuisce alla sostenibilità e alle future innovazioni nel confezionamento farmaceutico?
Il blister Alu-Alu è completamente riciclabile nell’infrastruttura esistente con un’impronta di carbonio del ciclo di vita inferiore rispetto alle alternative in materiali misti. Le innovazioni includono l’integrazione intelligente con chip NFC o codici QR per tracciabilità e coinvolgimento del paziente, lo sviluppo di laminati di nuova generazione PE/PLA con nuclei in alluminio, nano-laminati con pellicole multistrato ultra-sottili e sistemi automatizzati di controllo qualità basati su AI che migliorano sia le credenziali ecologiche sia le prestazioni funzionali.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Altro in Produzione farmaceutica
Tutti gli articoli →
Conformità nella produzione farmaceutica 2025: normative chiave e migliori pratiche da conoscere

Migliorare la flessibilità nella produzione farmaceutica: produzione agile e scalabilità rapida

Discussion