Conditionnement en plaquettes Alu-Alu : conformité et avantages
Découvrez pourquoi le conditionnement en plaquettes Alu-Alu est la référence pour les produits pharmaceutiques sensibles à l'humidité et de grande valeur.
Introduction
Dans un entrepôt en Normandie, un lot de comprimés antiviraux puissants a échoué aux tests de stabilité en raison de fortes fluctuations d'humidité. Les comprimés, conditionnés dans des blister PVC standard, ont perdu une partie importante de leur puissance — un risque pour la sécurité des patients et la conformité réglementaire en emballage pharmaceutique. En réponse, le promoteur est passé en urgence à Blister Alu‑Alu (formage à froid). Cette décision, bien que coûteuse, s'est avérée essentielle, renforçant une vérité : pour les médicaments sensibles à l'humidité et les médicaments de grande valeur, l'emballage en Alu‑Alu reste irremplaçable.
L'Alu‑Alu offre un niveau de protection barrière premium dans l'emballage des médicaments, inégalé par les autres types de blisters. Ce guide explore sa structure, ses processus de fabrication, les règles de conformité, les avantages et inconvénients, les considérations de coût en matière d'emballage en blister, et les tendances émergentes dans l'emballage pharmaceutique à travers une présentation détaillée de 2 000 mots. Découvrez les avantages de l'emballage Alu‑Alu et pourquoi il est crucial pour maintenir l'intégrité des produits pharmaceutiques sensibles à l'humidité.
Qu'est‑ce que l'emballage en Alu‑Alu ?
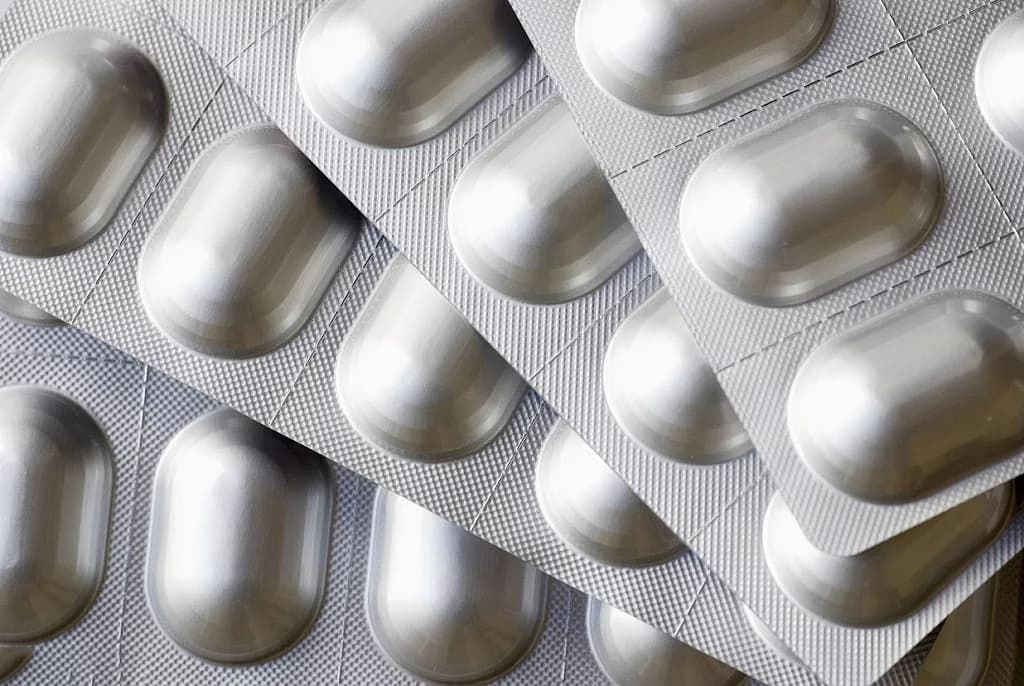
Le blister Alu‑Alu, souvent appelé cold‑form blister, utilise une composition de plaquette alu‑alu spécifique qui comprend une feuille d'aluminium pour la base et le couvercle. La base se compose généralement d'un laminé en trois couches : polyamide orienté (OPA) pour la résistance et la résilience lors du formage ; un noyau en aluminium pour une excellente protection barrière ; et une couche de scellement — généralement PVC ou une alternative sans PVC — qui se lie au film de fermeture. Cette disposition soignée assure la durabilité des blisters alu‑alu.
Le processus de fabrication des plaquettes alu‑alu commence par le procédé de cold forming, où le laminé de base est estampé en cavités précises à température ambiante. Les comprimés sont ensuite insérés, suivis du scellement thermique avec un film d'aluminium de couverture compatible sous chaleur et pression. Enfin, les plaquettes sont découpées, imprimées et préparées pour distribution. Contrairement aux plaquettes thermoformées qui utilisent des plastiques transparents, les blisters Alu‑Alu sont opaques mais extrêmement durables, en faisant un choix idéal pour les médicaments sensibles et les produits nécessitant une protection renforcée. Ce contraste met en évidence les avantages de l'emballage alu‑alu en termes de durabilité par rapport aux plaquettes thermoformées.
Pourquoi l'Alu‑Alu est essentiel en pharma
L'emballage Alu‑Alu joue un rôle crucial dans l'industrie pharmaceutique en raison de ses propriétés uniques qui garantissent la sécurité et l'efficacité des médicaments. L'une des raisons principales de son importance est son excellente barrière contre l'humidité et l'oxygène, qui protège les médicaments sensibles de la dégradation.
De plus, l'emballage Alu‑Alu offre une protection contre la lumière dans l'emballage des médicaments, protégeant les produits de la photodégradation due à l'exposition au soleil. Ceci est particulièrement vital pour les applications de l'alu‑alu dans les stéroïdes et les médicaments oncologiques, où le maintien de l'intégrité des principes actifs est essentiel.
En outre, la résistance chimique et microbienne offerte par les matériaux Alu‑Alu aide à prévenir la contamination et garantit que les médicaments restent stables pendant toute leur durée de conservation. En prolongeant la durée de vie avec l'emballage alu‑alu, les fabricants peuvent garantir que les médicaments conservent leur puissance jusqu'à l'utilisateur final.
La sécurité avec preuve d'altération (tamper‑evident) dans les emballages pharmaceutiques est une autre caractéristique importante de l'Alu‑Alu, fournissant une couche de sécurité supplémentaire pour les patients. Cela est particulièrement critique dans une industrie où les risques mécaniques et l'intégrité du produit sont primordiaux.
En résumé, l'importance de l'alu‑alu dans les produits pharmaceutiques ne peut être surestimée, car il répond efficacement à divers défis tels que le contrôle de l'humidité, l'exposition à la lumière, la stabilité chimique et la sécurité — ce qui en fait un choix indispensable pour les solutions d'emballage pharmaceutique modernes.
Barrière contre l'humidité et l'oxygène
Le noyau en aluminium de l'emballage Alu‑Alu crée un bouclier imperméable contre la vapeur d'eau et l'oxygène — deux causes majeures de dégradation des médicaments. Cette barrière contre l'humidité dans l'emballage des médicaments est essentielle pour les formulations très sensibles à l'humidité, car elle assure une stabilité optimale du médicament en protégeant contre l'humidité, l'oxygène et la lumière. Les avantages du noyau en aluminium incluent sa capacité à prévenir la dégradation des médicaments et à maintenir l'intégrité des produits pharmaceutiques en offrant une protection efficace contre l'oxygène dans les produits pharmaceutiques.
Protection contre la lumière dans l'emballage pharmaceutique
Contrairement aux plaquettes thermoformées transparentes, l'Alu‑Alu est complètement opaque, offrant une protection supérieure contre la lumière dans l'emballage pharmaceutique. Cette opacité protège efficacement les médicaments de l'exposition aux UV nocifs qui pourraient dégrader des composés sensibles et entraîner la formation de produits de dégradation.
En empêchant l'exposition à la lumière visible et aux rayons UV, les blisters Alu‑Alu garantissent le maintien de l'intégrité des principes actifs, ce qui en fait un choix idéal pour les produits qui nécessitent un contrôle strict de l'humidité relative (RH) et des conditions d'éclairement.
De plus, lorsqu'ils sont utilisés conjointement avec des dessiccants tels que des bidons de gel de silice ou des sachets de gel de silice, ces blisters opaques offrent une protection améliorée contre l'humidité et préservent davantage la qualité des produits pharmaceutiques sensibles.
Résistance chimique et microbienne
La résistance chimique dans l'emballage des médicaments du film aluminium est cruciale pour prévenir la contamination chimique et garantir la stabilité des ingrédients pharmaceutiques actifs (API). Sa intégrité structurelle — caractéristique des blisters alu‑alu — combinée à des scellés hermétiques dans les conditionnements pharmaceutiques, protège efficacement contre la contamination microbienne, jouant ainsi un rôle vital dans la prévention de la contamination microbienne. Ces caractéristiques sont essentielles pour protéger la sécurité des patients et maintenir la puissance des formulations sensibles qui peuvent contenir des excipients comme cellulose microcristalline, lactose, et croscarmellose sodique. De plus, la résistance au sabotage offerte par ces scellés garantit que l'intégrité du produit reste intacte tout au long de son cycle de vie.
Prolongation de la durée de conservation
L'emballage en plaquette Alu‑Alu prolonge considérablement la durée de conservation d’un produit grâce à ses propriétés de barrière exceptionnelles, assurant la stabilité tout au long de la chaîne d'approvisionnement. Ces propriétés sont cruciales pour maintenir l'efficacité lors de chaînes d'approvisionnement longues ou de conditions climatiques instables, garantissant une résilience aux conditions climatiques dans le stockage des médicaments. En protégeant efficacement contre l'humidité et l'oxygène, l'emballage Alu‑Alu joue un rôle essentiel dans la gestion de la durée de conservation pharmaceutique.
De plus, lorsqu'on envisage une extension de la durée de conservation avec des plaquettes, il est important d'examiner comment les dessiccants améliorent la durée de conservation dans les emballages pharmaceutiques. Par exemple, la présence de magnesium stearate dans les formulations peut influencer la stabilité globale du produit tout en complétant les qualités protectrices de l'emballage Alu‑Alu.
Sécurité anti‑manipulation
L'emballage en plaquette aluminium‑aluminium, couramment appelé Alu‑Alu, nécessite un accès volontaire, offrant une protection robuste contre l'accès non autorisé aux médicaments. Les caractéristiques évidentes d'altération des blisters Alu‑Alu garantissent que toute rupture du scellement en aluminium est instantanément perceptible, rendant les manipulations malveillantes rares. Cette intégrité du scellement en aluminium est cruciale pour maintenir la sécurité et l'efficacité des produits sensibles.
Cette combinaison de protection contre les risques environnementaux et de résistance structurelle explique pourquoi l'Alu‑Alu reste la référence pour les stéroïdes, les médicaments oncologiques, les hormones et les OTC à forte valeur tels que les enzymes ou les antioxydants. De plus, pour évaluer la stabilité des médicaments conditionnés en Alu‑Alu, il est essentiel d'explorer des méthodes d'évaluation accélérée de la stabilité comme ASAP. Ces méthodes peuvent fournir des informations précieuses sur la manière dont des facteurs tels que l'adsorption d'humidité et les effets de l'humidité relative à l'intérieur des emballages influencent la qualité globale des médicaments.
Pour les produits nécessitant des solutions d'emballage alternatives, les flacons en polyéthylène haute densité (HDPE) sont souvent envisagés en raison de leur durabilité et de leur résistance à divers facteurs environnementaux. Cependant, les propriétés uniques des plaquettes en aluminium les rendent indispensables pour préserver l'intégrité des formulations pharmaceutiques sensibles.
Analyse comparative : Alu‑Alu vs autres types de blisters
Dans cette analyse comparative des types de plaquettes, les blisters Alu‑Alu surpassent les concurrents tout en reconnaissant des compromis par rapport à des options comme les blisters Alu‑PVC et les packs PVC/PVDC :
Performances barrières : Dans la comparaison des performances barrières, l'Alu‑Alu offre la meilleure protection contre l'humidité, l'oxygène et la lumière. En revanche, l'Alu‑PVC fournit une barrière partielle, tandis que le polyvinylidène chlorure (PVDC) est adéquat uniquement pour des médicaments peu sensibles.
Opacité : Les différences d'opacité des plaquettes sont significatives ; l'Alu‑Alu offre une opacité totale comparée à la transparence d'autres emballages.
Coût et rapidité : En termes de coût et de rapidité de production, l'Alu‑Alu est plus cher et plus lent à produire mais justifié pour les produits critiques.
Recyclabilité : La recyclabilité de l'aluminium par rapport aux emballages en matériaux mixtes est notable, car la structure entièrement en aluminium rend l'Alu‑Alu plus respectueux de l'environnement que ceux combinant différents matériaux.
Cette analyse met en évidence les avantages uniques de l'emballage en plaquette Alu‑Alu dans divers aspects essentiels.
Science des matériaux et structures de laminés dans les plaquettes
La science des matériaux dans les films alu‑alu utilise diverses structures de laminés pour optimiser les performances :
Les structures standard à trois couches (OPA/Al/PVC) équilibrent durabilité et soudabilité, en faisant un élément essentiel des avantages et inconvénients des plaquettes alu‑PVC.
Les versions améliorées ajoutent des couches supplémentaires de PVC, renforçant la rigidité du film et la manutention tout en assurant une mise en forme à froid efficace.
Les laminés émergents sans PVC comme OPA/Al/PE gagnent en popularité grâce à une meilleure recyclabilité—même si les caractéristiques de scellement peuvent différer.
Les paramètres techniques clés incluent une épaisseur de paroi constante pour assurer un scellement uniforme, des systèmes de laque de qualité pour prévenir la délamination, et une optimisation de l'épaisseur du film pour le formage à froid. Ces facteurs sont essentiels pour maintenir la protection barrière tout en permettant des processus de production efficaces.
Équipements de fabrication et contrôles qualité
La production de blisters Alu‑Alu nécessite des équipements de fabrication spécialisés pour Alu‑Alu et des contrôles qualité rigoureux dans la production de plaquettes. Les machines de formage à froid pour blisters moulent des cavités à l'aide de capteurs d'image et de profondeur et fonctionnent plus lentement que les lignes de thermoformage. Ces machines sont essentielles dans le processus de fabrication des emballages pour garantir une mise en forme précise des alvéoles.
Les systèmes de thermoscellage sont soigneusement calibrés pour des températures, pressions et temps de maintien précis, garantissant que l'intégrité des blisters est préservée. Des environnements propres et sans poussière sont essentiels, car même des défauts de l'ordre du micromètre dans le film peuvent compromettre l'intégrité.
Lors du processus de fabrication des plaquettes alu‑PVC, des inspections visuelles en ligne, des tests de scellement automatisés et des contrôles dimensionnels maintiennent la qualité tout au long de la production. Chaque poste effectue des contrôles statistiques—including la résistance au pelage du scellement et les tests de barrière à l'humidité—to ensure une performance cohérente et le respect des normes de qualité.
Conformité réglementaire
Assurer la conformité réglementaire pour les emballages alu‑alu est essentiel dans l'industrie pharmaceutique. Le respect des normes mondiales pour l'emballage pharmaceutique garantit non seulement la sécurité et l'efficacité des produits, mais s'aligne également sur des directives clés telles que WHO Annex 9.
Lors du développement d'emballages à haute barrière pour plaquettes, il est crucial de prendre en compte les principes de la norme ISO 11607, qui définissent les exigences pour les systèmes de barrière stérile. De plus, l'intégration des processus de validation ICH Q10 garantit que les systèmes de gestion de la qualité sont effectivement mis en œuvre tout au long du cycle de production.
L'utilisation de matériaux alu alu appropriés qui répondent à ces normes réglementaires aidera à maintenir l'intégrité du produit et à assurer la conformité aux réglementations internationales.
Normes mondiales pour l'emballage en plaquette Alu‑Alu
Annexe 9 de l'OMS met l'accent sur l'intégrité de la barrière dans l'emballage pour la protection des médicaments, soulignant l'importance de pratiques d'emballage pharmaceutique conformes.
ICH Q10 intègre la validation Alu‑Alu dans le système qualité pharmaceutique, garantissant le respect des réglementations nationales pour les blisters alu-alu.
ISO 11607 lignes directrices — bien qu'elles soient conçues pour les emballages stériles — sont également compatibles avec les principes de formage à froid Alu‑Alu et les exigences de l'Annexe 13 de l'EMA (UE).
En outre, prenez en compte le Container-Closure Guidance de la FDA et la compatibilité avec USP <661> lors de la sélection des matériaux pour l'emballage secondaire et tertiaire dans l'industrie pharmaceutique. Veillez à ce que tous les processus soient conformes aux normes India CDSCO Schedule M afin de maintenir l'intégrité et la sécurité du produit.
Réglementations nationales
FDA : Décrit l'Alu‑Alu comme un système à haute barrière dans le Container‑Closure Guidance. Il est compatible avec USP <661> et s'articule avec les règles de sérialisation prévues par la DSCSA. De plus, les réglementations de la FDA soulignent l'importance des exigences d'essai pour l'emballage Alu-Alu, y compris les tests de résistance du scellement (ASTM F1886/F2096) pour garantir l'intégrité.
UE (EMA): Reconnaît l'Alu‑Alu pour les médicaments d'investigation conformément à l'Annexe 13 et privilégie un emballage minimal pour les blisters primaires. Le règlement prend également en compte des facteurs tels que le taux de transmission de la vapeur d'eau (MVTR) pour traiter la sensibilité à l'humidité des produits emballés.
Inde (CDSCO): Cite l'Alu‑Alu pour les produits sensibles à l'humidité ; le Schedule M impose la validation du formage à froid et des tests d'intégrité. Cela inclut la réalisation de tests de délamination du feuillet et le profilage des extractibles et lixiviables pour garantir la sécurité et l'efficacité du produit.
En comprenant ces réglementations nationales, les fabricants peuvent naviguer efficacement dans la complexité des étapes de fabrication des blisters Alu‑Alu et Alu‑PVC.
Exigences d'essai
Les tests critiques pour l'emballage en blister alu-alu incluent la résistance du scellement selon ASTM F1886/F2096 et les évaluations du taux de transmission de la vapeur d'eau (MVTR), avec un objectif idéal de ≤ 0.1 g/m²/jour. Ces tests sont essentiels pour assurer une protection efficace contre l'humidité, la lumière et l'oxygène, ce qui est crucial pour l'extension de la durée de conservation des produits pharmaceutiques. De plus, des tests de délamination du feuillet et le profilage des extractibles et lixiviables sont nécessaires pour évaluer les caractéristiques d'inviolabilité et la recyclabilité de la composition aluminium.
Lors de la réalisation de ces tests, il est également important de considérer les méthodes de sorption dynamique de vapeur (DVS) afin d'obtenir une compréhension complète de l'activité de l'eau et de son impact sur la stabilité du produit. En outre, acquérir des connaissances sur les exigences réglementaires en matière d'emballage pharmaceutique garantira la conformité et améliorera l'efficacité globale de la solution d'emballage.
Avantages et limites de l'emballage en blister Alu‑Alu
L'emballage en blister Alu‑Alu offre plusieurs avantages dans l'industrie pharmaceutique, notamment une protection renforcée contre l'humidité et l'oxygène. Cependant, il est essentiel de prendre en compte les limites des blisters Alu‑Alu, telles que des coûts plus élevés par rapport aux méthodes traditionnelles.
Un avantage important est la possibilité d'utiliser efficacement des dessicants à base de gel de silice dans ces emballages, garantissant que les produits sensibles restent stables dans le temps. Néanmoins, des difficultés d'inspection visuelle peuvent survenir en raison de la nature opaque des matériaux utilisés.
De plus, les fabricants doivent être conscients des différences de cadence de production lorsqu'ils optent pour des solutions de blister Alu‑Alu, car la complexité du processus peut affecter l'efficacité globale. Enfin, la logistique pour des emballages plus épais doit être soigneusement planifiée pour tenir compte de leur poids et de leur volume accrus lors de la distribution.
Avantages
Offre la meilleure protection contre l'humidité, la lumière et l'oxygène, ce qui le rend idéal pour les produits sensibles à l'humidité ou à l'oxydation.
Prolonge considérablement la durée de conservation, en particulier pour les API coûteux qui nécessitent de longues durées de conservation.
Fortement résistant à la falsification, garantissant l'intégrité de l'emballage dans des conditions de distribution à forte humidité.
Entièrement recyclable grâce à sa composition entièrement en aluminium.
Des considérations telles que la comparaison du taux de transmission de la vapeur d'eau sont cruciales pour déterminer l'utilisation de l'emballage alu-alu afin d'assurer une protection efficace contre l'humidité dans l'emballage pharmaceutique.
Limites de l'emballage Alu‑Alu
Coûts plus élevés associés aux considérations de coût pour l'emballage alu-alu.
L'inspection visuelle des comprimés n'est pas possible en raison de la nature opaque des plaquettes.
Cadences de production plus lentes par rapport aux blisters traditionnels.
Les emballages plus épais peuvent nécessiter des ajustements logistiques, affectant l'efficacité globale.
Pour les médicaments de grande valeur ou critiques, les compromis sont compensés par les avantages en matière de stabilité du produit et d'acceptation réglementaire. Cela inclut des facteurs tels que l'évitement des retards réglementaires et la réduction des coûts en aval liés aux échecs de stabilité. De plus, lors de l'évaluation des modèles de tarification basés sur la valeur pour les plaquettes blister, l'impact de l'humidité relative sur la stabilité du médicament est crucial. L'exploration des avantages et des limites du feuillet aluminium dans l'emballage des médicaments met également en évidence l'importance de programmes tels que l'Accelerated Stability Assessment Program (ASAP) et d'outils comme le logiciel ASAPprime pour la modélisation de la stabilité.
Quand utiliser l'emballage en blister Alu‑Alu
L'emballage en blister Alu‑Alu doit être privilégié lorsque les produits sont sensibles à l'humidité ou à l'oxydation, contiennent des API coûteux ou nécessitent une preuve d'inviolabilité. Cela est particulièrement important pour les articles distribués dans des climats très humides ou ceux ayant de longues attentes de durée de conservation. Les exemples incluent les antibiotiques, les agents oncologiques, les hormones, les génériques coûteux et les formulations biologiques sèches.
Considérez les avantages de l'emballage en blister Alu‑Alu, tels que ses propriétés barrières supérieures et sa capacité à protéger les ingrédients sensibles des facteurs environnementaux. De plus, lors de l'évaluation de la durabilité de l'emballage Alu‑Alu, il est essentiel d'examiner des options telles que le recyclage des blisters en aluminium et l'utilisation de laminés sans PVC pour minimiser l'impact environnemental.
À mesure que l'industrie pharmaceutique s'aligne de plus en plus sur ses engagements ESG, il devient crucial de comprendre la comparaison des empreintes carbone sur l'ensemble du cycle de vie des différents types d'emballages. De plus, si un emballage résistant aux enfants est nécessaire pour des raisons de sécurité, les blisters Alu-Alu peuvent être conçus pour répondre à ces exigences tout en offrant protection et intégrité pour les produits contenus.
Cependant, il est également important de peser les inconvénients des blisters Alu-Alu, tels que des coûts potentiellement plus élevés par rapport aux options traditionnelles ou des limites de recyclage selon les installations locales.
Considérations de coût
Bien que l'emballage Alu‑Alu soit plus coûteux que ses homologues Alu-PVC, il peut réduire les coûts en aval liés aux échecs de stabilité ou aux retards réglementaires. Lors de l'évaluation des considérations de coût entre emballages Alu-Alu et Alu-PVC, il est essentiel de reconnaître que sa nature recyclable soutient les initiatives écologiques et s'aligne sur les innovations futures des emballages Alu-Alu.
De plus, les blisters premium fabriqués avec des laminés de prochaine génération (PE, PLA) avec noyaux en aluminium deviennent un investissement stratégique dans des modèles de tarification basés sur la valeur. Ces matériaux avancés améliorent non seulement la protection du produit, mais facilitent également l'intégration intelligente de puces NFC et de codes QR pour un meilleur engagement des consommateurs.
Par ailleurs, l'adoption de nano-laminés pour la capacité de cold-form et le contrôle qualité automatisé avec des systèmes de vision IA peut encore rationaliser les processus de production tout en garantissant le respect des aspects de sécurité. En évaluant différentes options de blisters, considérez les compromis entre PVC et PVDC dans les blisters afin de prendre des décisions éclairées qui équilibrent efficacement coût et qualité.
Alu-Alu n'est pas toujours la solution — parfois le PVC revêtu de PVDC atteint le bon compromis entre barrière et coût. Voici l'analyse complète matériau par matériau pour vous aider à décider.
Durabilité et recyclage
Alu‑Alu est entièrement recyclable dans les infrastructures existantes, ce qui en fait un excellent choix pour la durabilité dans l'industrie pharmaceutique. La transition vers des laminés sans PVC renforce les références environnementales et s'aligne sur la demande croissante de partenariats de recyclage pour des programmes en boucle fermée. Lorsqu'aluminium est recyclé, son empreinte carbone sur le cycle de vie est significativement plus faible que celle des emballages en matériaux mixtes, tels que les options alu alu vs PVC blister.
Alors que les entreprises pharmaceutiques s'engagent dans des initiatives ESG, Alu‑Alu offre à la fois des avantages protecteurs et écologiques. Ses propriétés barrières supérieures le rendent idéal pour les produits sensibles à l'humidité, permettant aux équipes de comprendre les avantages des blisters alu-alu pour les produits sensibles à l'humidité. De plus, l'intégration d'Alu-Alu dans votre stratégie d'emballage peut soutenir les études de stabilité avec zones ICH en veillant à ce que les principes actifs restent protégés tout au long de leur cycle de vie.
Pour les équipes packaging cherchant à optimiser leurs processus, considérer la validation du procédé de cold-form et de scellage avec des laminés Alu-Alu peut améliorer l'intégrité du produit tout en soutenant des pratiques durables. En outre, lorsque vous explorez le développement de formulations, n'oubliez pas l'importance des tests de barrière dans le développement de formulations pour évaluer comment différents matériaux interagissent avec l'humidité et d'autres facteurs environnementaux.
En choisissant Alu-Alu, vous privilégiez non seulement la protection du produit mais contribuez également à un avenir plus durable pour l'emballage pharmaceutique.
Alu-Alu n'est pas la seule voie vers une empreinte environnementale réduite pour les blisters. Découvrez quelles options de laminés sans PVC gagnent réellement du terrain sur les lignes de production en ce moment.
→ Lire : Blisters sans PVC : solutions d'emballage pharmaceutique durables
Innovations futures dans les blisters Alu-Alu
Les technologies susceptibles d'améliorer les blisters Alu-Alu incluent :
Intégration intelligente : Intégration de puces NFC ou de codes QR pour la traçabilité et l'engagement des patients, en accord avec l'acceptation réglementaire des packs Alu-Alu.
Laminés de nouvelle génération : Des mélanges de PE ou PLA avec noyaux en aluminium visent à améliorer la recyclabilité sans compromettre les qualités barrières, soutenant la durabilité des solutions d'emballage pharmaceutique.
Nano-laminés : Les feuilles d'aluminium multi-couches ultra-minces peuvent combiner la capacité de formage à froid avec une masse réduite, favorisant l'innovation dans les matériaux d'emballage pharmaceutique.
Contrôle qualité automatisé : Les systèmes de vision assistés par IA peuvent détecter en temps réel les défauts d'étanchéité et les anomalies de consistance du film, garantissant l'intégrité des barrières d'emballage pharmaceutique.
Ces avancées préserveront le statut premium de l'Alu-Alu et répondront aux demandes évolutives du secteur pharmaceutique, mettant en évidence les avantages de l'emballage en plaquette alu-alu tels qu'un contrôle de l'humidité supérieur comparé aux flacons en plastique vs aluminium pour le contrôle de l'humidité.
Conseils pratiques pour les équipes d'emballage pharmaceutique
Pour assurer une mise en œuvre réussie de l'Alu‑Alu dans votre processus d'emballage pharmaceutique :
Réalisez des tests de barrière dès le début du développement de la formulation afin d'évaluer l'impact de la perméabilité à l'humidité de l'emballage.
Validez les procédés de formage à froid et de scellage avant la production à grande échelle, en particulier lors de l'utilisation d'emballages blister foil-foil formés à froid.
Prévoyez suffisamment d'espace pour les informations imprimées, car les surfaces en feuille sont opaques, et considérez les fonctions des différents types d'emballages pharmaceutiques.
Concevez des études de stabilité alignées sur les zones ICH en utilisant des conditionnements Alu‑Alu ; assurez-vous que ces études tiennent compte des méthodes d'essais de stabilité pharmaceutique.
Établissez des partenariats de recyclage pour soutenir des programmes en boucle fermée tout en explorant des options comme l'utilisation de sachets déshydratants dans l'emballage pour améliorer la stabilité du médicament.
Formez les opérateurs aux protocoles de salle blanche et à la manutention des matériaux, en insistant sur l'importance des techniques de manipulation adéquates dans la comparaison des matériaux d'emballage pharmaceutique.
De plus, lors de l'évaluation de la stabilité des médicaments, comparez l'emballage en plaquette alu-alu avec les flacons en plastique et les déshydratants pour obtenir des résultats optimaux.
Conclusion
Lorsque l'intégrité du produit, la sécurité et la conformité ne peuvent être compromises, l'emballage en plaquette Alu-Alu reste sans égal parmi les divers types de plaquettes pharmaceutiques. Bien que plus complexe et coûteux, ses propriétés barrières extraordinaires — en particulier les propriétés barrières de l'emballage Alu-Alu — et sa position réglementaire justifient l'investissement, notamment pour les médicaments critiques et sensibles à l'humidité.
Alors que la demande pour des emballages pour médicaments solides oraux augmente, l'innovation continue et les matériaux écologiques renforceront la pertinence de l'Alu‑Alu. À une époque qui exige sécurité, traçabilité et durabilité, comprendre la composition et la structure de l'emballage en plaquette Alu-Alu est essentiel. Ce type d'emballage assure non seulement les niveaux de protection nécessaires mais intègre également des caractéristiques d'emballage pharmaceutique résistantes aux enfants pour améliorer la sécurité.
En fin de compte, alors que nous explorons le paysage des matériaux d'emballage dans l'industrie pharmaceutique, la comparaison des niveaux de protection entre Alu-Alu et les plaquettes alu-PVC mettra en lumière les avantages uniques que l'aluminium en tant que matériau d'emballage pharmaceutique offre. L'Alu‑Alu demeure la pierre angulaire de l'emballage pharmaceutique haut de gamme.
FAQ
1. Qu'est-ce que l'emballage en plaquette Alu-Alu et quels matériaux sont utilisés dans sa construction ?
L'emballage en plaquette Alu-Alu se compose d'une base et d'un couvercle en feuille d'aluminium fabriqués à partir d'un stratifié en trois couches comprenant généralement OPA (Oriented Polyamide), Aluminum et PVC (Polyvinyl Chloride). Cet emballage formé à froid, opaque et durable assure une protection exceptionnelle du produit.
2. Quels sont les principaux avantages de l'emballage Alu-Alu par rapport aux blisters thermoformés ?
L'emballage Alu-Alu offre des performances barrières supérieures contre l'humidité, l'oxygène et la lumière, une opacité complète pour la résistance chimique et microbienne, une durée de conservation prolongée, une sécurité évidente contre toute altération, la recyclabilité et une intégrité produit améliorée par rapport aux blisters thermoformés qui présentent des propriétés barrières moindres.
3. Comment l'emballage Alu-Alu se conforme-t-il aux normes réglementaires pharmaceutiques ?
L'emballage Alu-Alu satisfait aux exigences réglementaires strictes, y compris l'Annexe 9 de l'OMS, les directives ICH Q10, les normes ISO 11607, le système à haute barrière de la FDA dans le Container-Closure Guidance, l'Annexe 13 de l'UE pour les médicaments d'essai, et le Schedule M de l'Inde pour les produits sensibles à l'humidité, garantissant sécurité et conformité dans les applications pharmaceutiques.
4. Comment l'emballage Alu-Alu contribue-t-il à la durabilité et aux innovations futures dans l'emballage pharmaceutique ?
L'emballage Alu-Alu est entièrement recyclable dans les infrastructures existantes avec une empreinte carbone sur le cycle de vie inférieure à celle des alternatives à matériaux mixtes. Les innovations incluent l'intégration intelligente de puces NFC ou de codes QR pour la traçabilité et l'engagement des patients, le développement de stratifiés PE/PLA de nouvelle génération avec noyaux en aluminium, des nano-stratifiés comportant des feuilles multi-couches ultra-minces, et des systèmes automatisés de contrôle qualité assistés par IA améliorant à la fois les performances écologiques et fonctionnelles.
Reporting on the science, business and regulation shaping the pharmaceutical industry.
Plus dans Pharma Manufacturing
Tous les articles →
Conformité dans la fabrication pharmaceutique 2025 : Règlements clés et bonnes pratiques à connaître

Améliorer la flexibilité de la fabrication pharmaceutique : fabrication agile et montée en charge rapide

Discussion